


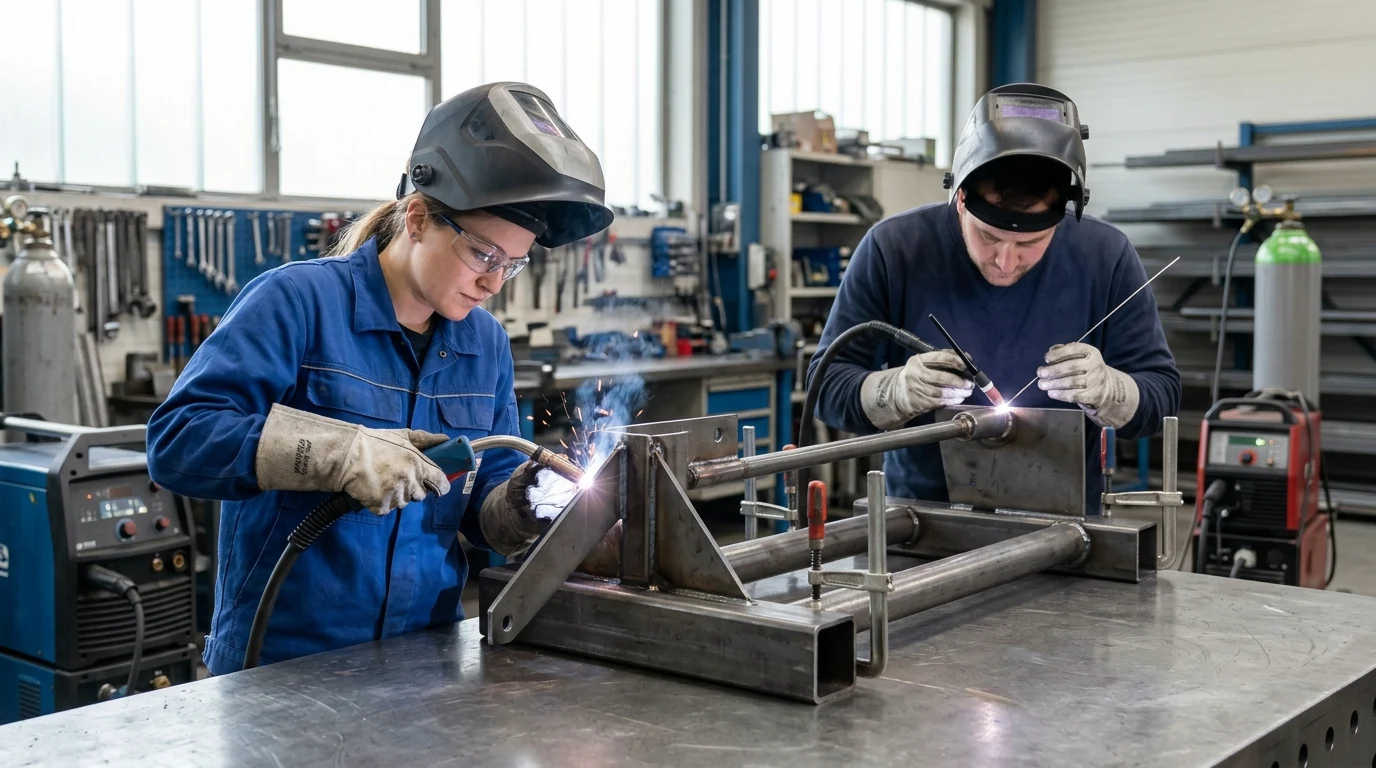
導入
MIGと TIG溶接 溶接方法だけでなく、生産速度、仕上がり品質、材料適合性、そして全体的なコストにも大きな影響を与えます。どちらのプロセスもシールドガスを使用して溶接部を保護しますが、電極の種類、オペレーターによる制御、溶着速度、そして最適な作業の種類が異なります。この記事では、MIG溶接が一般的に高速かつ大量生産に適している場合や、TIG溶接がよりクリーンで精密な作業に適している場合など、両者の根本的な違いを分かりやすく解説します。この記事を読み終える頃には、特定の部品、ワークフロー、または品質要件にどちらのプロセスがより適しているかを判断するための実践的な基礎知識が得られるでしょう。
MIG溶接とTIG溶接の違いが重要な理由
金属不活性ガス(MIG)溶接とタングステン不活性ガス(TIG)溶接の選択は、重要なエンジニアリング上の決定となります。 金属加工この選択は、最終組立品の構造的完全性だけでなく、製造プロセスの根本的な経済性にも影響を与えます。各製造方法の特有の機械的特性と冶金学的特性を理解することで、製造管理者は生産ラインを最適化し、最大限の生産量または極めて高い精度を実現できます。
スループットと溶接品質への影響
2 つのプロセスの最も直接的な違いは、溶着速度と全体の生産速度にあります。MIG 溶接は通常、1 時間あたり 5.0 ~ 10.0 ポンド (2.2 ~ 4.5 kg/時) の速度で金属を溶着するため、スループットが主な目的である大量生産環境に非常に適しています。対照的に、 TIG溶接 これは、一般的に1時間あたり1.0~3.0ポンド(0.45~1.3kg)の溶着速度となる、かなり遅いプロセスです。しかし、この低速のおかげで、作業者は溶融池を比類のない精度で制御でき、欠陥のない高品質な接合部が得られます。これは、航空宇宙、原子力、医療などの重要な用途に不可欠です。
下流工程のコストと手直し作業への影響
MIG溶接の初期速度の優位性は、後工程での潜在的なコストと比較検討する必要があります。MIGプロセスでは、溶融金属の液滴が母材に付着する溶接スパッタが発生することが多く、溶接後の研削と仕上げが必要になります。これらの二次的な作業は、溶接段階で達成された労力削減効果を損なう可能性があります。逆に、 TIG溶接 極めてクリーンでスパッタのない溶接を実現し、溶接後の処理は最小限または不要です。厳格な外観および寸法公差が求められる精密組立品では、MIG溶接からTIG溶接に切り替えることで、再加工率を最大40%削減できます。国際標準化機構多くの場合、溶接欠陥の許容範囲を規定し、下流工程における責任を最小限に抑えるためのプロセス選択にさらに影響を与える。
MIG溶接とTIG溶接の仕組み
MIG溶接とTIG溶接はどちらもアーク溶接プロセスであり、電気アークを用いて母材を溶融させ、シールドガスを用いて溶融プールを大気汚染から保護します。これらの基本的な原理は共通していますが、機械的な動作、装置構成、および操作性は大きく異なります。
MIG溶接における消耗ワイヤ送給方法
MIG溶接正式にはガス金属アーク溶接(GMAW)に分類されるMIG溶接は、溶接ガンを通して溶融池に連続した固体ワイヤ電極を供給することで行われます。このワイヤは、アークを維持するための電流を伝導すると同時に、溶融して接合部の溶加材として機能します。ワイヤ送給が自動化されているため、頻繁に停止することなく連続運転が可能です。工業用MIG溶接の動作電圧は、材料の厚さや、短絡移行、球状移行、スプレー移行などの希望する移行モードによって大きく異なりますが、一般的に15Vから35Vの範囲です。
TIG溶接では、非消耗性のタングステン電極がどのように使用されるか
TIG溶接ガスタングステンアーク溶接(GTAW)は、非消耗性のタングステン電極を用いて電気アークを発生させ、維持する溶接方法です。通常の運転条件下ではタングステンは溶融池に溶け込まないため、接合部に溶加材を追加する必要がある場合は、作業者が手動で溶加棒をアーク内に挿入する必要があります。この手動による溶加作業には、高度な相互連携が求められます。 TIG溶接 本装置は熱入力の精密な制御が可能で、標準的な産業用途では、動作電流をフットペダルで10Aから200Aの間で調整できるため、リアルタイムの熱管理が可能になります。
MIG溶接とTIG溶接の簡単な比較表
両手法の運用パラメータを明確に区別するために、以下の表にそれぞれの主な特徴をまとめました。
| パラメータ | MIG溶接 (GMAW) | TIG溶接 (GTAW) |
|---|---|---|
| 電極の種類 | 消耗品ワイヤ送給装置 | 非消耗性タングステン |
| 充填剤の添加 | 自動(電極経由) | 手動式(別売りのロッド) |
| 典型的な堆積速度 | 5.0~10.0ポンド/時 | 1.0~3.0ポンド/時 |
| 一次シールドガス | アルゴン/CO2混合物 | 100%アルゴンまたはアルゴン/ヘリウム |
| オペレーターのスキル要件 | 適度 | 極めて高い |
MIG溶接とTIG溶接:材料、性能、コストの比較
溶接接合部の機械的特性、美観、および経済的実現可能性は、選択した溶接プロセスを母材の特性と予算制約に適合させるかどうかに大きく左右されます。各プロセスは、プロジェクトの冶金学的要件に応じて、それぞれ異なる利点を示します。
各工程に最適な金属と厚さの範囲
MIG溶接 非常に汎用性が高く、炭素鋼の接合における業界標準として機能しています。ステンレス鋼、アルミニウムTIG溶接は、1回のパスで0.040インチ(1.0 mm)から0.5インチ(12.7 mm)までの材料厚を接合するのに特に効果的です。TIG溶接は厚い材料の接合も可能ですが、0.005インチ(0.1 mm)までの薄板金属に適用した場合に、溶け落ちを起こすことなく真価を発揮します。さらに、TIG溶接は、チタン、マグネシウム、インコネルなどの特殊金属や高反応性金属の接合に最適な方法であり、これらの金属では、精密な雰囲気シールドと熱制御が極めて重要です。
飛散、浸透、歪み、清掃、仕上げ
溶接の仕上がりは、2つの溶接方法で大きく異なります。MIG溶接は全体的な入熱量が大きいため、0.125インチ(3.2mm)より薄い材料では熱歪みが生じる可能性があります。また、スパッタが発生しやすいため、滑らかな仕上がりを得るには追加の清掃作業が必要です。一方、TIG溶接は優れた溶け込み制御が可能で、スパッタが全く発生しないため、トーチから直接、見た目にも完璧な仕上がりが得られます。このようなクリーンな溶接は、食品グレードのステンレス鋼管など、表面のわずかな凹凸でも細菌が繁殖する可能性があるため、高純度が求められる用途において非常に重要です。
主な運営コスト要因
操業コストは、各プロセスごとに異なる要因によって左右されます。MIG溶接は高速な溶接速度により直接人件費を削減できますが、消耗ワイヤ、コンタクトチップ、ノズルなどの消耗品に継続的な費用が発生します。TIG溶接は非常に労働集約的で、専門の作業員が必要となり、その時給は一般的なMIG溶接作業員よりも20~30%高くなります。さらに、TIG溶接で使用されるシールドガス(通常は100%高純度アルゴン)は、MIG溶接で使用されるアルゴン/CO2混合ガスよりもかなり高価で、工業用ボンベは1本あたり60~100ドルかかることが多く、溶接1フィートあたりの操業コストを押し上げます。
MIG溶接とTIG溶接のどちらを選ぶべきか
適切な溶接プロセスを選択することは、単に作業者の好みの問題ではなく、構造的完全性とコスト効率を確保するために、物理的な接合部の設計、予想される生産量、および必要な冶金学的結果を体系的に評価する必要がある。
共同設計と生産量の評価方法
接合部の形状と生産規模によって最適なプロセスが決まります。 重構造用鋼材 MIG溶接の自動化された性質を強く支持する。逆に、薄肉管の複雑な姿勢接合や複雑なアセンブリには、TIG溶接の外科手術のような精密さが必要となる。生産量を評価する際には、規模の経済が重要な役割を果たす。年間10,000ユニットを超える製造ロットでは、統合により、 ロボットMIG溶接セル これは、厳しいサイクルタイムを維持し、単位あたりのコストを削減するための最も実現可能な戦略となる。
MIG溶接がより良い選択肢となる場合
MIG溶接は、重工業、自動車製造、構造建築において依然として最適な選択肢です。生産性が成功の主要指標であり、母材の厚さが3.0ミリメートルを超える場合、MIG溶接は速度と構造的健全性の最も優れたバランスを提供します。また、接合不良による小さな隙間を埋めることができるため、完璧な接合準備が常に可能とは限らない、ペースの速い生産環境において非常に有利です。
プロセス選択でよくある間違いを避ける
製造エンジニアリングにおいてよくある間違いは、高い精度を必要としない用途にTIG溶接を過剰に指定することです。厚い構造接合部にTIG溶接を義務付けると、溶着速度が遅いため、人件費が不必要に最大300%も増加する可能性があります。逆に、薄板アルミニウムやステンレス鋼にMIG溶接をデフォルトで使用すると、熱入力が過剰になり、溶け落ち、深刻な反り、そして許容できないほど高い不良率につながることがよくあります。溶接プロセスと材料の厚さのミスマッチは、予算超過や納期遅延の主な原因となります。
MIG 対 TIG 溶接の意思決定フレームワーク
標準化された意思決定フレームワークを確立することで、エンジニアリングチームと生産チームは、直感ではなく定量的な指標に基づいて製造戦略を最適化できるようになります。主要なプロジェクト変数を評価することで、製造業者は最も効率的で費用対効果の高い溶接プロセスを一貫して選択できます。
シンプルなプロセス選択マトリックスを使用する
意思決定プロセスを効率化するために、製造管理者は重要なプロジェクトパラメータを考慮したプロセス選択マトリックスを活用できます。以下の表は、一般的な産業シナリオに基づき、MIG溶接とTIG溶接のどちらを選択するかを決定するための定量的および定性的な枠組みを示しています。
| プロジェクト変数 | MIG溶接を推奨します | TIG溶接を推奨します |
|---|---|---|
| 材料の厚さ | 0.125インチ(3.2mm)以上 | 0.125インチ(3.2mm)未満 |
| 生産量 | 高用量(1日500単位以上) | 低~中程度(1日100単位未満) |
| 美的要件 | 機能性/二次仕上げ可 | 重要溶接部/露出溶接部(仕上げなし) |
| 基材 | 炭素鋼、重アルミニウム | チタン、特殊合金、薄型ステンレス鋼 |
| 嵌合公差 | 適度な間隔は許容範囲内 | 精密でしっかりとした取り付けが必要です |
このマトリックスを適用することで、組織は自社の製造能力をグローバルなベストプラクティスに合わせることができます。重インフラ部品の製造であれ、複雑な航空宇宙アセンブリの製造であれ、データ駆動型の選択基準を活用することで、選択した溶接方法が製品の構造的要求とプロジェクトの予算制約の両方を満たすことが保証されます。これらの異なるプロセスをしっかりと理解しておくことは、現代の複雑な状況を乗り切るために不可欠です。 冶金 そして工業製品の製造。
主なポイント
- MIG溶接とTIG溶接に関する最も重要な結論と根拠
- 契約前に検証する価値のある仕様、コンプライアンス、リスクチェック
- 読者がすぐに実践できる具体的な次のステップと注意点
よくある質問
MIG溶接とTIG溶接の主な違いは何ですか?
MIG溶接は、連続的に供給される消耗ワイヤを使用することで高速な溶接を実現する一方、TIG溶接は、消耗しないタングステン電極を使用することで、よりきれいで精密な溶接を実現する。
大量生産の金属加工には、どちらのプロセスが適していますか?
MIG溶接は、ワイヤ送給方式により高速な溶着速度と短いサイクルタイムを実現できるため、一般的に大量生産に適しています。
MIG溶接ではなくTIG溶接を選択すべきなのはどのような場合ですか?
溶接部の外観、厳しい公差、または再加工の少なさが最も重要な場合、特に薄肉部品や重要な部品の組み立てにおいては、TIG溶接を選択してください。
MIG溶接とTIG溶接では、どちらの方が溶接後の仕上げ作業が多く必要になりますか?
MIG溶接はスパッタが発生するため、研磨や清掃に多くの時間を要することが多いのに対し、TIG溶接は通常、最小限の仕上げでよりきれいな溶接ビードが得られます。
Mingli Metalは、製造プロジェクトに適したMIG溶接またはTIG溶接の選定をお手伝いできますか?
はい。mingli-metal.comでは、材料、溶接品質、公差、生産量といったプロジェクト要件に基づいて、最適な加工方法をご提案いたします。