


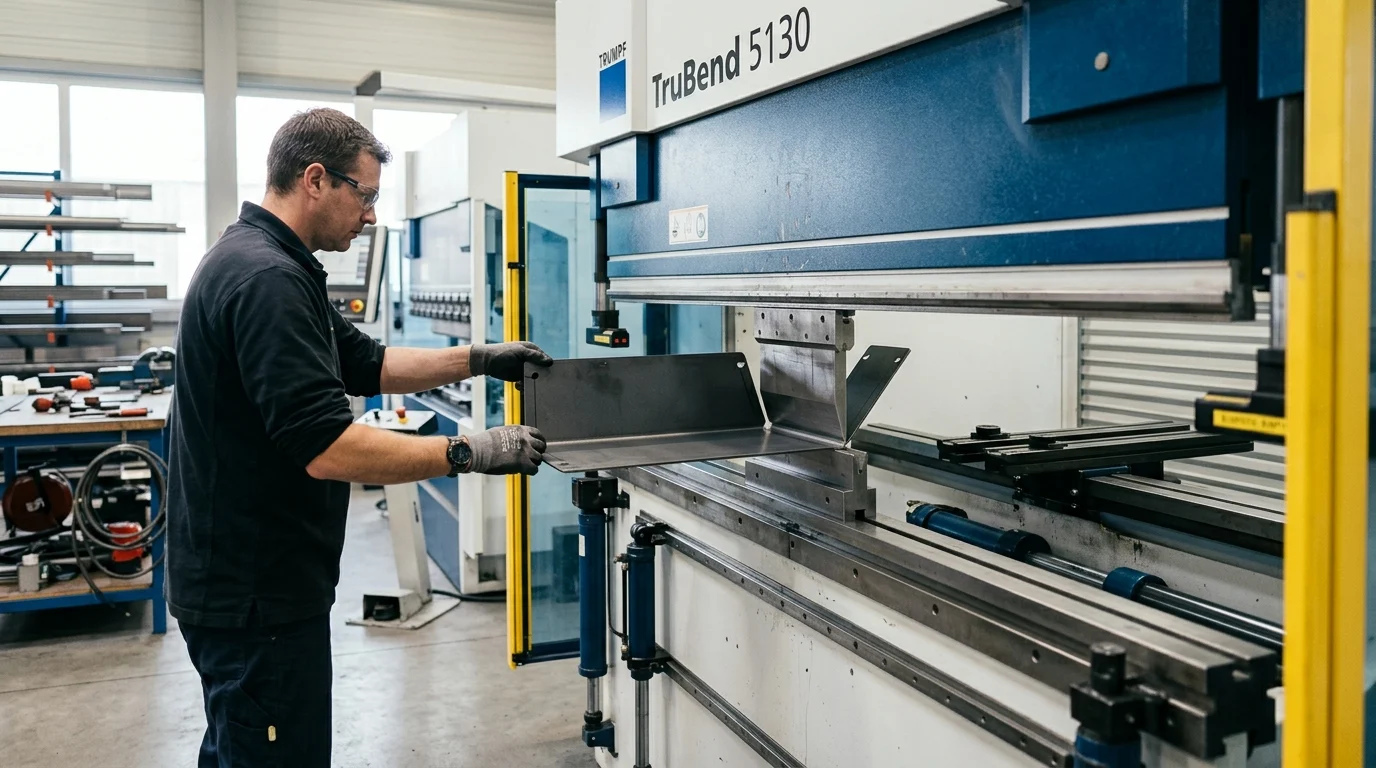
導入
CNC曲げ加工は、デジタル制御による成形プロセスであり、平らな板金や管を、手作業による方法よりもはるかに少ないばらつきで、正確な角度、曲線、複雑な形状に加工します。現代の製造業において、自動車からエレクトロニクスまで、幅広い産業向けに、部品を迅速、正確、かつ大規模に生産する上で中心的な役割を果たしています。この記事では、CNC曲げ加工の仕組み、使用される機械や材料、そして再現性の向上、廃棄物の削減、生産コストの低減といった利点について解説します。また、板金加工や管加工というより広い文脈の中でCNC曲げ加工を位置づけることで、以降の技術的な詳細をより理解しやすくします。
CNC曲げ加工が現代の金属製造にもたらす影響
コンピュータ数値制御(CNC)曲げ加工は根本的に変化した 金属加工手作業による推測作業をソフトウェアによる精密な制御に置き換えることで、プレスブレーキや管曲げ加工機にデジタル制御を統合し、板金や管状部材をかつてない精度で加工することが可能になります。この技術革新により、溶接や手作業による成形では経済的に実現不可能であったり、構造的に劣っていたりする複雑な形状の製品を迅速に生産できるようになります。
CNC曲げ加工がスループット、再現性、コストを改善する理由
曲げ加工機にデジタル制御を統合することで、生産効率と部品の均一性が即座に向上します。CNCシステムにより、オペレーターが曲げ加工ごとにバックゲージを手動で測定・調整する必要がなくなります。代わりに、サーボ駆動軸がワークピースを自動的に位置決めするため、複数の曲げ加工を高速で連続して実行できます。
この自動化により、ダウンタイムが大幅に削減されます。セットアップ時間は、従来の手動機械と比較して最大60%も短縮されることがよくあります。さらに、CNCアルゴリズムの再現性により、最初の部品から1000個目の部品までが確実に一致するため、最適化された設備では不良率が2%未満に抑えられます。結果として、部品あたりのコストが削減され、国内製造業のグローバルな競争力が向上します。
板金加工および管材加工におけるCNC曲げ加工の位置づけ
CNC曲げ加工技術は、金属加工の2つの異なる分野で主に利用されています。 板金加工そして管成形。 板金加工CNCプレスブレーキは、パンチとダイを使用して平らな材料に直線的な曲げ加工を施し、筐体、ブラケット、パネルなどを成形します。一方、CNCチューブ曲げ加工は、回転引抜き、ロール曲げ、またはベクトル成形技術を用いて、丸型、角型、またはカスタム押出成形されたチューブを内部形状を損なうことなく加工します。
| 特徴 | CNCプレスブレーキ(板金加工用) | CNCチューブベンダー(管状) |
|---|---|---|
| 一次在庫 | 平らな板状の金属 | 丸型、角型、または長方形のチューブ |
| 工具の種類 | Vダイ、パンチ、グースネックツール | マンドレル、ワイパーダイ、曲げダイ |
| 共通軸 | 最大8軸バックゲージング | 多軸回転およびキャリッジ送り |
| 代表的な用途 | 電子機器筐体、シャーシ | ロールケージ、流体配管、手すり |
CNC曲げとは何か、そしてその仕組みは?
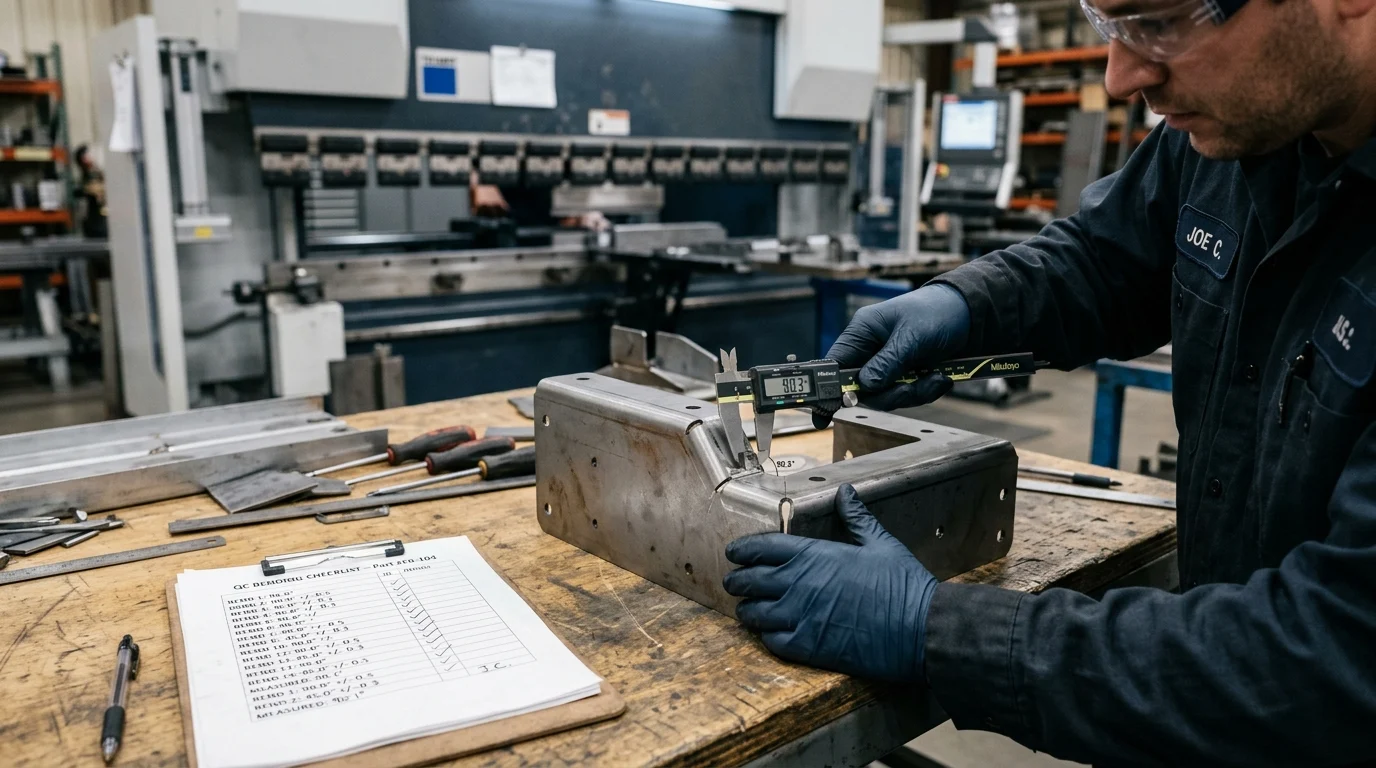
CNC曲げ加工の本質は、ソフトウェア制御による機械的、油圧的、または電気的な力を用いて、あらかじめ定められた軸に沿って金属を永久的に変形させることにある。機械はデジタル座標を物理的な動きに変換し、所望の曲げ角度を実現するために正確な荷重を加えることを保証する。
プログラムされた力、工具、バックゲージが曲げ加工をどのように制御するか
プレスブレーキは、油圧シリンダーまたは電動サーボモーターの協調システムによってパンチをVダイに押し込み、金属を曲げる仕組みです。力(トン数)は、材料の特性に基づいてCNCコントローラーによって厳密に制御されます。機械の加工能力は、小型電子部品用の40トンから、重厚な構造用鋼板用の1,000トン以上まで多岐にわたります。
同様に重要なのがCNCバックゲージです。これらの自動化された多軸ロボットアームは、各ストロークの前に金属を所定の位置に配置します。最新のプレスブレーキには、X、Y、Z軸で移動する4軸から8軸のバックゲージが搭載されていることが多く、オペレーターは部品を下ろすことなく、複雑な多段階の曲げ加工シーケンスを実行できます。
どのような材料、厚さ、半径、公差が実現可能か
材料の選定は、曲げ加工の実現可能性と必要な工具に大きく影響する。 炭素鋼、アルミニウム、ステンレス鋼 金属は最も一般的に加工される金属です。厚さは通常、0.5mmの薄板から25mmの厚板までありますが、極端に厚い場合は特殊な大型工具と膨大なトン数が必要となります。
現代のCNC曲げ加工における標準的な公差は、曲げ角度が±0.5度、直線寸法が±0.1mm~±0.25mmで、これは材料の厚さによって異なります。達成可能な内側曲げ半径は金型開口部によって決まります。一般的に、特に304ステンレス鋼のような硬質合金では、表面割れを防ぐために最小曲げ半径は材料の厚さと等しくする必要があります。
CADデータから成形部品に至るまでの工程はどのようなものか
ワークフローは3D CADモデルから始まり、製造エンジニアがそれを展開して平面パターンを作成します。この段階で、ソフトウェアはKファクター(材料内のニュートラル軸の位置を表す数学的比率)を計算し、最終的な3D寸法を実現するために必要な正確な平面ブランクサイズを決定します。
フラットパターンが レーザーで切断 またはパンチプレスの場合、CAMソフトウェアは曲げシーケンスをシミュレートします。このオフラインプログラミングにより、部品と機械フレーム間の潜在的な衝突が特定されます。シミュレーション後、プログラムはCNCマシンに直接送信され、オペレーターは指定されたツールをロードして、指定された手順に従って曲げを実行します。 認められた工業規格。
CNC曲げ加工と手動および代替方法との比較
加工方法を評価するには、CNC曲げ加工と、手動成形、順送金型プレス加工、溶接組立を比較検討する必要があります。CNC曲げ加工は汎用性の高い中間的な選択肢ですが、生産サプライチェーンを最適化するためには、その相対的な強みと限界を理解することが不可欠です。
プロセス比較において最も重要な基準は何か
製造プロセスを比較する際の主な決定要因は、生産量と部品の複雑さです。順送金型プレス加工は、金型製作に多額の初期投資が必要ですが、大量生産時には部品あたりのコストが非常に低くなります。プレス加工は一般的に、最小発注数量(MOQ)が10,000個を超えると経済的に採算が取れるようになります。
対照的に、CNC曲げ加工では、迅速に交換可能な標準工具(パンチとVダイ)を使用します。この柔軟性により、大規模な工具投資が不要となり、CNC曲げ加工は、試作品製作、少量生産、および1~5,000個の中量生産において非常に費用対効果の高いものとなります。さらに、 溶接されたコーナー CNCによる1回の曲げ加工で、溶接作業、消耗品コスト、および二次的な研削作業が不要になります。
手法によって精度、速度、柔軟性がどのように異なるか
手動曲げ加工は、機械的なストッパーの設定や角度の測定など、作業者のスキルに完全に依存しているため、ばらつきが大きく、サイクルタイムも遅くなります。CNC曲げ加工はこれらの要素を自動化することで、優れた精度と速度を実現します。
| プロセス特性 | 手動曲げ | CNC曲げ加工 | プログレッシブスタンピング |
|---|---|---|---|
| セットアップ時間 | 高(30~60分以上) | 弱火(5~15分) | 非常に高い(時間/日数) |
| 初期金型費用 | 低い | 低~中程度 | 非常に高い(1万ドル~10万ドル以上) |
| 生産速度 | ゆっくり(2~4回/分) | 速い(8~12回/分) | 非常に高速(毎分60個以上) |
| 変化への柔軟性 | 素晴らしい | 素晴らしい | 不良(新しい金型が必要) |
| 最適なボリュームフィット | 1~50個 | 50~5,000ユニット | 10,000ユニット以上 |
購入者が評価すべき品質、コスト、生産リスクとは?
CNC曲げ加工部品の調達には、潜在的な生産リスクとコスト変動要因を徹底的に評価する必要があります。購買担当者は、材料の特性とサプライヤーの能力が最終製品にどのような影響を与えるかを理解しなければなりません。
CNC曲げ加工のコストを左右する要因は何か?
CNC曲げ加工のコストは、主に機械のサイクルタイム、セットアップの複雑さ、部品の取り扱い、および工具の要件によって決まります。異なる軸で6箇所の曲げ加工が必要な部品は、取り扱い時間の増加により、単純な直角ブラケットよりも大幅にコストが高くなります。
標準的なVダイには追加料金はかかりませんが、深い溝、ヘム、オフセット曲げなどの複雑な形状には、特注金型が必要になる場合があります。特注パンチが必要な部品を設計すると、初期費用として1,000ドルから5,000ドルの非反復エンジニアリング(NRE)コストが発生する可能性があります。部品設計全体で曲げ半径を標準化することで、金型交換を最小限に抑え、セットアップ時間を短縮し、全体の単価を下げることができます。
品質管理とスプリングバック管理が成果に及ぼす影響
スプリングバック(曲げ圧力が解放された後、板金が元の平らな形状に部分的に戻ろうとする性質)は、重大な品質リスクです。スプリングバックの程度は、材料の降伏強度、厚さ、および結晶粒の方向によって異なります。
これに対応するため、CNC工作機械は動的なクラウニングおよび角度測定システムを採用しています。オペレーターは、材料を過剰に曲げるように機械をプログラムする必要があります。例えば、高強度低合金鋼(HSLA鋼)の場合、完璧な90度の最終角度を得るためには、2~4度の過剰曲げが必要となることがよくあります。スプリングバックを考慮しないと、公差外の部品が発生し、後工程での組み立て不良につながります。
どのようなコンプライアンス、文書化、およびサプライヤーチェックが必須か
適切なサプライヤー審査は、品質管理の不備に伴うリスクを軽減します。バイヤーは、製造パートナーが国際規格に準拠した堅牢な品質管理システム(QMS)の下で運営されていることを確認する必要があります。サプライヤーの ISO認証 資材の取り扱いと欠陥解決に関する追跡可能なプロセスを維持することを保証する。
必須文書には、合金組成を確認するための材料試験報告書(MTR)と、本格的な生産開始前に寸法精度を確認するための初回製品検査(FAI)報告書が含まれます。供給契約において許容不良率(多くの場合、500ppm未満を目標とする)を設定することで、買い手は過剰な歩留まり損失から保護されます。
CNC曲げ加工が最適な選択肢となる場合
最適な製造プロセスを特定することは、長期的なサプライチェーンの安定性と製品品質を確保する上で不可欠です。CNC曲げ加工は万能なソリューションではありませんが、適切な運用環境で導入すれば、比類のない価値を発揮します。
CNC曲げ加工に最適な用途はどれですか?
CNC曲げ加工は、電子機器筐体、医療機器シャーシ、自動車用ブラケット、空調ダクト、建築パネルなどの製造において優れた性能を発揮します。多軸バックゲージにより、部品を1回の操作で効率的に加工できるため、様々な方向に複数回曲げ加工が必要な部品にとって非常に有利です。
財務面から見ると、50個から5,000個程度の中量生産において、製品設計の変更がまだ可能な場合には、この方式は間違いなく最適な選択肢です。ハードウェアではなくプログラマブルソフトウェアを使用するため、エンジニアはプレス加工や鋳造に伴う大規模な再加工コストをかけることなく、設計変更を工場現場に反映させることができます。
適切なCNC曲げ加工パートナーを選ぶのに役立つ基準は何ですか?
加工パートナーを選定する際には、その技術力、設備、およびエンジニアリングサポートを分析する必要があります。購入者は、少なくとも4軸(できれば6軸)のバックゲージと自動クラウニングシステムを備えた最新のプレスブレーキを装備した施設を探すべきです。これにより、長い曲げ加工においても一貫した角度が保証されます。
さらに、オフライン3Dプログラミングソフトウェアを活用するパートナー企業は、金属が床に届く前に曲げ加工をシミュレーションできるため、セットアップ時の無駄を削減できます。サプライヤーの生産能力、特に機械のトン数が購入者の材料厚さ要件に合致しているかどうかを評価することで、パートナー企業は設備に過度の負荷をかけたり、寸法精度を損なったりすることなく、確実に生産規模を拡大できます。
主なポイント
- CNC曲げ加工における最も重要な結論と根拠
- 契約前に検証する価値のある仕様、コンプライアンス、リスクチェック
- 読者がすぐに実践できる具体的な次のステップと注意点
よくある質問
金属加工におけるCNC曲げ加工とは何ですか?
CNC曲げ加工は、ソフトウェア制御のプレスブレーキまたはチューブベンダーを使用して金属を正確に成形します。手動調整をプログラムされた角度、バックゲージ位置、および力設定に置き換えることで、均一な部品を製造できます。
CNC加工で曲げられる素材は何ですか?
一般的な材質としては、炭素鋼、ステンレス鋼、アルミニウムなどが挙げられる。板厚は、機械の出力、工具、曲げ半径によって異なるが、通常0.5mmの薄板から25mmの厚板までとなる。
CNC曲げ加工の精度はどの程度ですか?
最新のCNC曲げ加工では、一般的に曲げ角度は約±0.5°、直線寸法は約±0.1~±0.25mmの精度を実現しています。実際の精度は、材料の種類、厚み、工具、およびセットアップの精度によって異なります。
パイプ曲げではなく、CNCプレスブレーキ曲げを選択すべきなのはどのような場合ですか?
ブラケット、パネル、筐体などの平板部品にはプレスブレーキ曲げ加工を使用してください。フレーム、レール、流体配管、構造部材などに使用される丸管または角管には、管曲げ加工を選択してください。
Mingli MetalはCADファイルからのCNC曲げ加工に対応できますか?
はい。ミンリメタルは、金属加工を専門とする事業内容に基づき、CAD図面や展開図をもとに、金型の設計、曲げ加工代数の計算、成形板金部品の製造を行うことができます。