


レーザー切断時に板金加工プロジェクトを拡大縮小するためのヒント
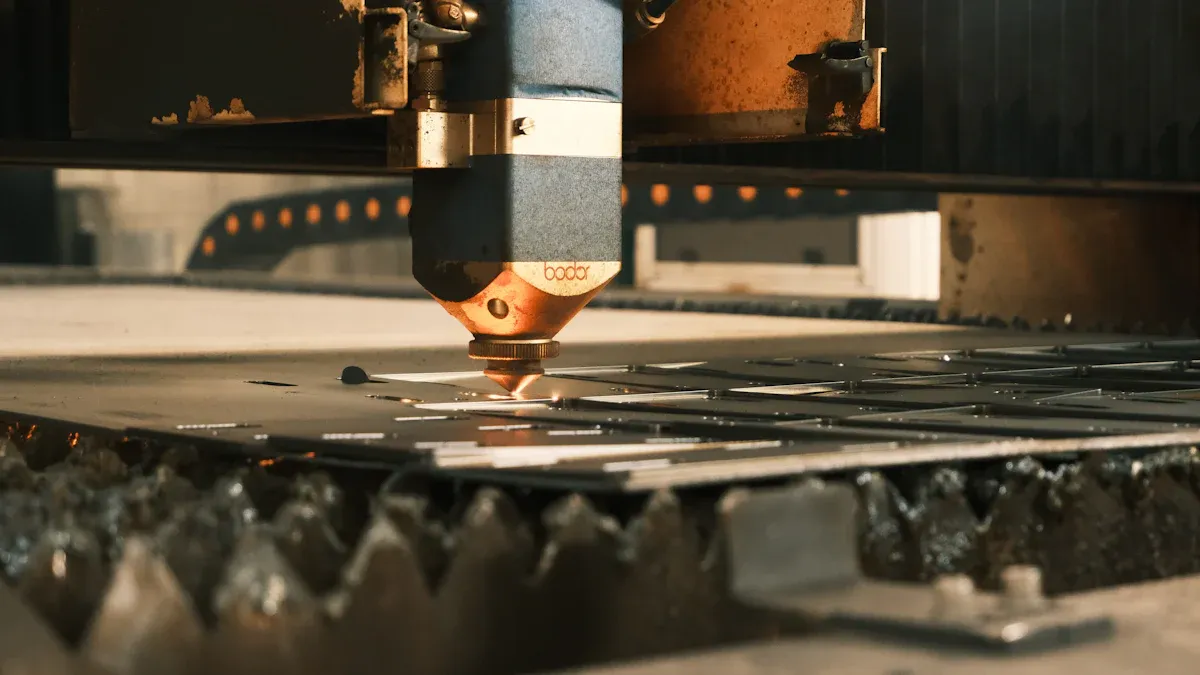
板金レーザー切断には、綿密な計画と高い精度が求められます。業界調査によると、材料の厚さ制限、セットアップ時間、歪み、材料品質の問題などが共通の課題となっています。プロはオンラインサービスを活用して効率性を高め、趣味でレーザー加工を行う人は個人所有の機器を活用することでメリットを得ています。どちらのグループも、カスタムパーツの加工規模に応じた実用的な戦略を必要としています。
主なポイント
- 板金加工プロジェクトを大規模に展開するには、綿密な計画が不可欠です。プロジェクトの範囲、量、および必要な材料を把握することで、不要なコストを削減できます。
- 設計を最適化し、製造可能性を確保するために、製造業者と早期に連携を取りましょう。この積極的なアプローチにより、費用のかかる修正を減らし、プロジェクトの効率を高めることができます。
- 製造工程全体を通して厳格な品質管理を徹底してください。定期的な検査とモニタリングは、欠陥の発生を防ぎ、高品質な結果を保証するのに役立ちます。
板金レーザー切断のための計画と設計
プロジェクトの範囲と規模の評価
板金加工プロジェクトを成功させるには、プロジェクトの範囲と予想される数量を明確に理解することが不可欠です。チームは、必要な部品数、各設計の複雑さ、納期を見積もる必要があります。適切な計画を立てることで、材料不足や過剰供給を防ぎ、不必要なコストを削減できます。材料をまとめて発注することで、コスト削減と納期遅延の防止につながります。
体系的な計画立案は、効率的な資源配分とプロジェクトの期日通りの完了を保証します。経験豊富な製造業者との連携は、プロジェクトの実行をさらに強化します。
大規模プロジェクトを計画する際には、いくつかの技術的要因に注意を払う必要があります。
- 熱処理可能な材料では、局所的な硬化が発生することがあり、その後の機械加工工程に影響を与える可能性がある。
- レーザービームによる刃先のテーパーが精度に影響を与える可能性があるため、チームは切断する面を指定する必要があります。
- レーザー切断は非常に微細な形状の加工を可能にするため、複雑なデザインに有利となる。
- マイクロタブが切断時に部品を所定の位置に保持するため、時間と労力を節約できます。
| 特徴 | 説明 |
|---|---|
| 経験 | 板金レーザー切断において確かな実績を持つ企業を選びましょう。 |
| サービス | プロバイダーがあなたのプロジェクトに必要な特定のサービスを提供していることを確認してください。 |
| 設計互換性 | 同社は部品設計のためのCADソフトウェアをサポートすべきである。 |
| 資材運搬 | 必要な材料を取り扱ってもらえるか確認してください。 |
| 機械の品質 | 精度の高い部品を作るには、信頼性の高い機械が不可欠です。 |
| テクニカルサポート | 迅速な技術サポートにより、製造中の問題は解決されます。 |
| 注文プロセス | 効率的な発注プロセスは、時間と労力を節約します。 |
| 料金 | コストは考慮するべきだが、品質を犠牲にしてはならない。 |
| 認定 | ISO 9001:2015およびBS/EN 1090-1の認証を探してください。 |
| 知識豊富なセールスエンジニア | 十分な訓練を受けたスタッフが、高い水準の維持に貢献している。 |
板金加工におけるレーザー切断は、廃棄物を削減し、高精度な切断を実現するため、生産性の向上とコスト削減につながります。
CADファイルの効率化とスケーリング技術
効率的な設計ファイルは、生産規模を拡大する上で非常に重要です。チームは、最新の機能や改善点を利用できるよう、CADソフトウェアを常に最新の状態に保つ必要があります。高品質で詳細なデジタルモデルは、切断時のエラーを防ぐのに役立ちます。不要な線、重なり合うパス、開いた曲線などがないクリーンなファイルは、レーザーカッターの混乱を軽減します。
- CADファイル内の特定のレイヤーに、異なる操作(切断、彫刻、罫線加工など)を割り当てます。
- 最終製品の寸法に合わせてパスを修正することで、切断幅の補正を行います。
- 切断、彫刻、スコアリングの経路を区別するために、線の太さと色には標準設定を使用してください。
- 機械の故障や材料の無駄を減らすために、重複または重なり合う工程を排除してください。
- きれいで連続した切断を行うために、すべての形状が閉じたループになっていることを確認してください。
- 切断時間と熱の蓄積を抑えるため、角が密集した複雑なデザインは避けてください。
- 材料の強度低下を防ぐため、隣接する切断線の間には十分な間隔を空けてください。
精度と効率性を重視した設計は、低コストで高品質な金属製品の製造につながる。
形状を簡素化し、余分な穴や鋭角などの不要な要素を最小限に抑えることで、生産速度を向上させることができます。角に小さな半径を設けることで、レーザーがスムーズに移動できるようになり、加工時間を短縮できます。
製造業者との早期の連携
製造業者との早期の連携は、プロジェクトの規模拡大において大きなメリットをもたらします。チームが初期段階で製造業者と連携することで、材料の選択や製造技術に関する貴重な情報を得ることができます。このパートナーシップは、製造性や材料使用量を考慮した設計の最適化に役立ちます。
- 早期に関与することで、後々の高額な修正費用のリスクを軽減できます。
- 製造業者は、大規模な設備変更を行うことなく、試作品製作から量産へと生産工程を柔軟に調整できる。
- 設計は製造能力と整合しており、材料の効率的な使用を保証する。
- 設計および計画段階における定期的な対話は、部品が意図された用途に適合することを保証する。
早期に関与することが、効果的なプロアクティブ化の鍵となります。製品や期待値について深く話し合うことで、チームは潜在的な問題やボトルネックを発見し、解決することができます。
効果的なコミュニケーション戦略には、毎日のスタンドアップミーティング、週ごとの調整会議、メールやテキストメッセージによる定期的な情報共有などが含まれます。正確な作業指示書も非効率性を最小限に抑えるのに役立ちます。最新情報やマイルストーンに関する定期的なコミュニケーションのリズムを確立し、緊急メッセージのための直接的なチャネルを設けることで、対応力が向上します。
| 利点 | 説明 |
|---|---|
| 精度と正確さ | 板金へのレーザー切断は、最小限の誤差で複雑なデザインを実現することを可能にする。 |
| 汎用性 | このプロセスは、ステンレス鋼、アルミニウム、銅に適用可能です。 |
| 材料効率 | 最適化された切断経路は、無駄を減らし、コストを削減します。 |
| スピードと効率性 | 迅速な切断はリードタイムを短縮し、プロジェクトの納期を早めます。 |
| きれいなエッジ | 滑らかなエッジは、追加の仕上げ作業を不要にします。 |
| 熱伝達の低減 | 熱量が少ないほど、デリケートな素材が変形するリスクも低くなります。 |
早期の連携により、製造業者は建築図面や3Dモデルにアクセスできるため、最終的な構造物に完璧に適合する部品を納品することが可能になります。
板金レーザー切断における材料準備と品質管理
板金材料の選定と標準化
適切な選択をする 板金材料sは、スケールアップを成功させるための基盤となります。チームは、材料が板金プロジェクトのレーザー切断の要求を満たすことを確認するために、いくつかの基準を考慮する必要があります。
- レーザーパワーレーザーの出力によって、効率的に切断できる材料の最大厚さと種類が決まります。
- 切断速度異なる素材や厚みには、最適な生産性を得るためにそれぞれ適切な速度が必要です。
- 切断精度と正確性複雑な設計や精密な設計においては、高い位置決め精度が不可欠です。
- レーザー発生器の種類CO2レーザー、ファイバーレーザー、ダイオードレーザーはそれぞれ、異なる金属に対して独自の利点を提供する。
- 自動化とソフトウェア統合自動化システムと高度なソフトウェアにより、生産が効率化され、手作業によるミスが削減されます。
- 所有コストチームは、メンテナンス費用、エネルギー消費量、その他の継続的な費用を考慮に入れなければならない。
プロジェクト全体で材料を標準化することで、一貫性を維持し、在庫管理を簡素化できます。清潔で油分を含まないシートを使用することで、欠陥のリスクを低減し、信頼性の高い結果が得られます。また、材料の一貫性を保つことで、熱暴走を最小限に抑え、特にアルミニウムのように熱伝導率の高い金属を扱う際の切断効率が向上します。
一貫した材料選定と標準化は、予測可能な結果を支え、大規模生産におけるばらつきを低減する。
一貫した結果を得るための材料の準備
準備工程は、均一な品質を実現する上で極めて重要な役割を果たします。正確なCADファイルによってレーザーの経路と寸法が定義されるため、エラーの可能性が低減されます。準備工程には、いくつかの重要な段階が含まれます。
- 設計準備エンジニアはCADソフトウェアを使用して精密な設計を作成し、レーザー切断機に対応した形式に変換します。
- 材料設定作業員は板金を機械にセットし、厚さや種類にばらつきがないかを確認します。
- レーザー切断プロセスレーザーは、金属の種類に応じて速度と出力を調整しながら材料を切断します。
- 仕上げ:きれいなエッジが形成され、滑らかな仕上がりのためにバリ取りなどの追加工程が適用される場合があります。
切断作業を行う前に、必ず板金表面を清掃し、ほこり、油分、破片などを除去してください。材料の種類ごとに切断条件を最適化することで、最良の結果が得られます。曲げ加工ツールの適切な設定も、安定した結果を得るために重要です。
欠陥やばらつきを最小限に抑えるために、チームは以下のことができます。
- レーザーの焦点とビーム品質を最適化する。
- きれいな切断を行うために、焦点位置、出力密度、送り速度を調整してください。
- 適切なアシストガスを使用し、正しい空気圧を維持してください。
- レーザー切断機を定期的に校正し、焦点レンズを点検してください。
- 熱の影響を軽減するために、切断後の処理として焼きなましや応力除去などの処理を施してください。
入念な準備とパラメータの最適化は、刃先のバリ、形状の変形、切断不良といった一般的な問題を防止するのに役立ちます。
| 問題 | 説明 |
|---|---|
| エッジのバリ | 溶融金属が適切に凝固しない場合にバリが発生するが、これは多くの場合、レーザーの焦点がずれていたり、出力が低かったりすることが原因である。 |
| 変形した形状と不均一な縁 | 過度の加熱や反射特性、特に炭素鋼においては、変形を引き起こす可能性がある。 |
| 非効率的な切断 | レーザー加工機のメンテナンス不良や不適切な取り扱いは、切断不良の原因となる可能性があります。 |
| 機械部品の欠陥 | 機器の摩耗や劣化は、最終製品の精度低下や欠陥につながる可能性がある。 |
部品の検査とスケール付着の落とし穴の回避
品質管理は、特に生産規模が拡大するにつれて、すべての部品が仕様を満たしていることを保証します。信頼できるサプライヤーは、堅牢な品質管理システムを導入しており、多くの場合、ISO 9001認証を取得しています。検査報告書と部品検証プロセスにより、板金レーザー切断プロジェクト全体を通して精度が維持されます。
チームは、原材料の選定から最終検査まで、品質管理に徹底的に取り組むべきです。このアプローチは信頼性を高め、顧客との信頼関係を築きます。主な品質管理対策は以下のとおりです。
- 原材料および完成品の定期検査。
- 製造工程における寸法精度の継続的な監視。
- 切断後の欠陥を即座に検出し、修正する。
- 迅速な調整を可能にするリアルタイムプロセス制御。
| 要素 | 品質管理への影響 |
|---|---|
| レーザーパワー | 出力設定が不適切だと、表面が粗くなったり、切断が不完全になったりする可能性があります。 |
| 補助ガス | ガスの純度と流量は、切断品質とスラグ除去に影響を与える。 |
| ガス圧 | 適切な圧力をかけることで、溶融材料の付着を防ぎ、滑らかなエッジを確保できます。 |
厳格な品質管理は、目に見える改善につながる。
| 測定可能な成果 | 説明 |
|---|---|
| スクラップ率の削減 | 検査手順を徹底することで、廃棄物の量を削減できる。 |
| 欠陥の早期発見 | 問題点を早期に特定することで、さらなる事態の悪化を防ぐことができる。 |
| 連続寸法モニタリング | 継続的な検査により、厳密な公差が維持され、ずれが防止されます。 |
| コスト削減 | 早期に修正を行うことで、時間と材料費を節約できます。 |
| プロセス制御の改善 | リアルタイム監視により即座に調整が可能となり、不良部品を削減できる。 |
厳格な検査とプロセス監視は、チームが規模拡大に伴う落とし穴を回避し、あらゆる段階で高品質な成果を出すのに役立ちます。
レーザー切断による板金加工プロジェクトを大規模に展開するには、綿密な計画、最適化された設計、慎重な材料選定、そして厳格な品質管理が不可欠です。これにより、企業は比類のない精度、効率性、そしてコスト効率を実現できます。
| アドバンテージ | 説明 |
|---|---|
| 精度 | 複雑なデザインにも対応できる、精緻で正確なカットを実現します。 |
| 効率 | 無駄を削減し、生産速度を向上させます。 |
| 汎用性 | 様々な金属や模様に対応します。 |
レーザー切断技術は、チームが自信を持って規模を拡大し、高品質な成果を出すことを可能にします。
よくある質問
板金レーザー切断プロジェクトに最適な材料は何ですか?
ステンレス鋼、アルミニウム、軟鋼は、信頼性の高い結果をもたらします。チームは、耐久性、切れ味の良いエッジ、そして安定した性能を理由に、これらの金属を選択します。
大規模なレーザー切断作業において、チームはどのようにして廃棄物を削減できるでしょうか?
チームはCAD設計を最適化し、部品を効率的に配置します。標準的なシートサイズを選択し、切断経路を監視することで、不良品を最小限に抑えます。
製造業者との早期の連携が重要な理由は何ですか?
| 利点 | 結果 |
|---|---|
| エラーが少ない | 設計は機能に合致している |
| セットアップが速くなる | 生産は順調に開始 |
| コスト削減 | 手戻りや無駄を減らす |