


2025年に板金溶接技術に革命を起こす
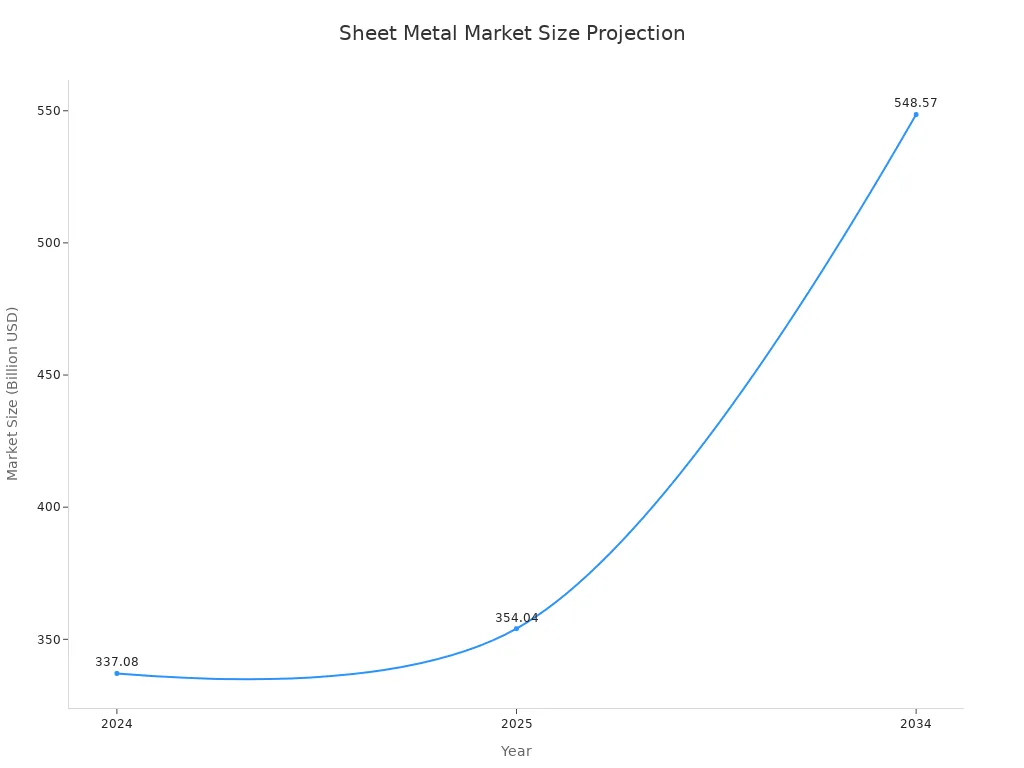
高度な 板金溶接 これらの技術は、高強度板金アセンブリを根本的に変革します。これらの革新は、従来の材料接合の限界を克服します。製造業者は、これまでにない強度、効率、設計の柔軟性を実現できるようになりました。 板金溶接 市場はこの大きな業界変革を反映しています。専門家は、その価値が2024年の推定14億5000万米ドルから2033年には23億米ドルに達すると予測しています。この成長は、中核となるイノベーションの影響を浮き彫りにしています。より広範な世界の板金市場も、以下に示すように力強い拡大を示しています。
主なポイント
- 新しい溶接方法により、金属部品はより強く、より軽くなります。これは、 より良い車を作る その他製品。
- レーザー溶接や摩擦攪拌溶接といった高度な溶接方法は、強度のある金属によく適用できます。これらの方法を用いることで、非常に精密で綺麗な溶接が可能になります。
- 現代の溶接にはロボットが使われている そしてAI。これにより溶接作業がより速く、より正確になります。また、問題点を迅速に発見するのにも役立ちます。
- 新しい溶接技術は、エネルギー消費量と汚染物質の排出量を削減します。これは環境保護に役立ちます。
- これらの新しい溶接技術により、より創造的なデザインが可能になります。また、異なる種類の金属を接合するのにも役立ちます。
板金溶接における課題の変遷
高強度材料の溶接性における複雑性
高強度材料は溶接プロセスに大きな課題をもたらします。 板金溶接技術 これらの複雑な問題に対処する必要があります。高強度アルミニウム合金は特に溶接が困難です。溶接融合ゾーンでは横方向凝固割れが発生します。これは、材料が半固体状態にあるときに発生します。これらの割れは、典型的な中心線割れとは異なる方向に配向しています。これらは、冷却中の温度分布の拡大と誘発される引張ひずみに関連しています。融合不良(LOF)は、もう1つの重大な欠陥です。これは、電子ビーム溶接(EBW)で発生します。LOFとは、隣接する溶接ビードまたは溶接金属と母材が完全に融合しないことを意味します。これにより、接合されていない界面が形成されます。原因としては、ビームのずれ、焦点の不正確さ、不適切な接合部の準備などが挙げられます。LOFは応力集中点として作用します。これにより、接合部の靭性が大幅に低下します。
高度な 高強度鋼 (AHSS)もまた、困難を伴う。軟鋼に比べて割れやすい。予熱による温度勾配の制御が重要となる。これにより、割れの原因となる急激な加熱と冷却が防止される。予熱は水素濃度も低下させ、水素誘起割れを最小限に抑える。適切な層間温度を維持することが不可欠である。これにより、大きな熱影響部(HAZ)の発生を防ぐことができる。HAZは割れやすい。また、鋼の機械的特性も維持される。Al-Siなどの金属コーティングは、これらの鋼の抵抗スポット溶接をさらに複雑にする。
より軽量でより強靭なアセンブリに対する業界の需要
業界では、より軽量で強度のあるアセンブリが求められています。この動きは、燃費の向上と電気自動車(EV)の航続距離の延長を目指しています。この需要により、高強度鋼(AHSS)、アルミニウム、マグネシウムの使用が加速しています。これらの材料は、マルチマテリアルミックス戦略を形成しています。EVの具体的な用途としては、バッテリーエンクロージャーが挙げられます。これらは大型で複雑、かつ構造的に重要なハウジングです。多くの場合、高強度鋼またはアルミニウムが使用されます。再設計されたフロントクラッシャブルゾーンにも、革新的な板金構造が採用されています。軽量車両は移動に必要なエネルギーが少なく、燃料消費量の削減と二酸化炭素排出量の削減につながります。アルミニウムや高強度鋼合金などの材料が好まれています。これらは軽量性と優れた強度対重量比を提供します。これにより、構造的完全性を保ちながら、より薄く軽量な部品が可能になります。ジェネレーティブデザインやトポロジー最適化などのデジタルエンジニアリングツールは、大幅な軽量化を推進します。これらのツールは、荷重経路に基づいて部品の形状を再設計します。
2025年に向けた最先端の板金溶接技術
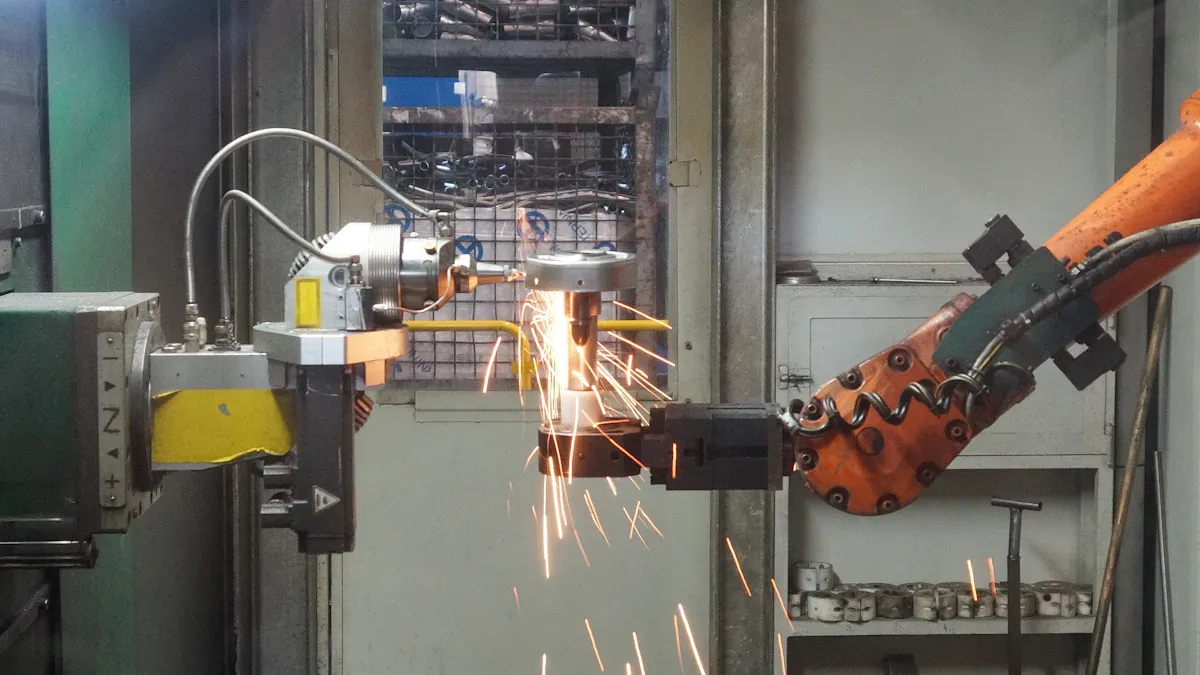
メーカーは常に革新的なものを求めている 板金溶接技術 より軽量で、より強く、より複雑なアセンブリに対する需要に応えるため、2025年にはいくつかの主要な溶接プロセスにおいて大きな進歩がもたらされます。これらの革新により、精度、強度、効率が向上します。
精密なレーザー溶接のための高度な技術
レーザー溶接 特に薄板金属加工において、卓越した精度と速度が際立っています。 レーザー溶接 ファイバーレーザー溶接機には数多くの利点があります。熱影響部が小さいため、従来のTIG溶接に比べて歪みが大幅に軽減されます。これは精密な加工において非常に重要です。また、ファイバーレーザーはTIG溶接の4倍の速度で動作するため、生産時間を短縮できます。操作も習得しやすく、安定した結果を得るには安定した手さばきさえあれば十分です。
ファイバーレーザーは、CO2レーザーとは異なり、アルミニウムなどの反射性材料にも安全に使用できます。また、滑らかで均一な溶接が可能で、アンダーカットや焼き抜けなどの欠陥を最小限に抑えます。これにより、研削や研磨が不要になり、納期短縮につながります。さらに、ファイバーレーザーは異種金属の溶接にも対応しており、銅とアルミニウムなどの組み合わせ溶接も可能です。
高度な レーザー溶接 優れた接合強度を実現します。例えば、304Lステンレス鋼(15% Mo添加)の引張強度は767.2 MPaです。添加していない304Lステンレス鋼は588.3 MPaです。伸びも大幅に向上します。添加した304Lステンレス鋼は37.2%に達するのに対し、添加していない材料は25.6%です。
ファイバ レーザー溶接 機械はスマート製造環境に統合され、リアルタイムの監視とフィードバックを提供します。これにより、溶接品質、熱入力、サイクルタイムに関する重要なデータが得られます。このデータ駆動型のアプローチにより、エンジニアは迅速な調整を行うことができます。その結果、安定した生産量を維持し、製品品質を向上させ、運用上の透明性とトレーサビリティを高めることができます。
高強度合金の摩擦攪拌接合(FSW)
摩擦攪拌接合(FSW)は、固相接合プロセスです。溶融を伴う従来の溶接方法に比べて、機械的強度に優れた溶接部が得られます。FSW接合部は、高い引張強度と疲労強度を示します。これは、プロセスが固相であることに起因します。溶融や凝固に伴う問題が解消されます。
FSWは熱影響が少ないため、歪みが軽減されます。これにより、より正確で精密な溶接が可能になります。FSWは母材を溶融させないため、気孔や介在物などの欠陥を回避できます。これにより、母材本来の特性が維持され、構造的完全性が向上します。このプロセスにより、微細な結晶粒組織が形成されます。これにより、強度、疲労抵抗、靭性などの機械的特性が向上します。アルミニウム合金の摩擦攪拌接合部は、溶接欠陥がなく、材料が均一に混合されるため、強度効率が83%を超える場合が多く、非常に高い強度効率を示します。
強化された抵抗スポット溶接(RSW)技術革新
抵抗スポット溶接(RSW)は、自動車製造において依然として重要な技術です。技術革新は、溶接品質、一貫性、および電極寿命の向上に重点を置いています。適応制御システムは、RSWの品質を大幅に向上させます。接合部の機械的性能とナゲットサイズの安定性を高めます。また、溶接点における表面付着や損傷を低減します。電極の耐用年数を3倍以上に延ばし、溶接可能な材料の範囲も大幅に拡大します。
抵抗溶接における適応制御システムは、専用のハードウェアとソフトウェアを使用します。これらのシステムは、溶接パラメータをリアルタイムで精密に調整し、各溶接が厳しい品質許容範囲内で確実に溶接されるようにします。また、リアルタイム検査と各溶接の制御を統合することで、時間の節約、全体的な品質の向上、そしてすべての溶接における検査と文書化の保証を実現します。この統合的なアプローチにより、高い溶接スループットを維持しながら、一貫した品質を確保することができます。
革新的な技術には、新しい電極材料も含まれる。研究者たちは、CuAg0.1電極キャップの使用について研究している。これは、AW-7075アルミニウム合金の抵抗スポット溶接における革新的なアプローチである。これらの進歩は、より信頼性が高く効率的な抵抗スポット溶接プロセスに貢献する。
コールドメタル転送(CMT)およびパルスMIG/MAG溶接の進歩
コールドメタル転送(CMT)と先進的なパルスMIG/MAG溶接は、アーク溶接技術における大きな飛躍です。これらのプロセスは、特に薄板金属溶接において、制御性と精度を向上させます。CMT溶接は、溶接環境の制御性を向上させます。これは、特にデリケートな材料に有効です。0.3 mmという極薄板の溶接が可能です。このプロセスでは、溶融池の裏当ては不要です。CMTは安定したアーク状態を実現します。アーク長は機械的に調整されます。この調整は、ワークピースの表面状態や溶接速度に依存しません。
CMTは熱入力を大幅に低減します。これにより、スパッタのない金属移行が実現します。鋼やアルミニウムなど、厚さ0.3mm程度の様々な材料を溶接できます。この技術は薄板の接合に効果的です。歪み率が低いのも特長です。CMTの低熱入力は、一般的な問題を軽減します。これらの問題には、溶け落ちや歪みなどが含まれます。従来の高温溶接技術では、薄いオーステナイト鋼でこれらの問題が発生することがよくあります。
CMTは、あらゆる金属材料に高品質な溶接を実現します。これには、従来溶接不可能だった薄板材料も含まれます。溶接時間の短縮と不良率の低下によりコストを削減します。これにより、筐体設計に使用できる材料の範囲が広がります。CMTはMIG溶接に比べてわずか10分の1の熱しか発生しません。これにより、熱入力が大幅に削減されます。ほとんどのコーナー形状の完全なシーム溶接を反りなく行うことができます。これは、熱の低減と固有の接合部の安定性によるものです。これらの進歩により、 板金溶接 これらの技術は、製造業者により高い柔軟性と効率性をもたらす。
重要用途向け電子ビーム溶接(EBW)
電子ビーム溶接(EBW)は、高エネルギー密度プロセスです。深い溶け込みと高品質な溶接が求められる重要な用途において、優れた性能を発揮します。EBWは、高速電子の集束ビームを使用します。このビームは材料を溶融・融合させます。真空環境下で行われるため、汚染を防ぎ、優れた溶接品質を保証します。
EBWは優れた溶け込み深さを実現します。銅の場合、最大30 mmに達します。結果として得られる接合部の強度は堅牢で、多くの場合264 MPaに達します。これは母材の強度の約95%に相当します。EBWは気孔率も効果的に低減します。振動を用いることで、気孔率を30%低減できます。ビーム電流は溶接品質に大きく影響し、ばらつきの81%を占めます。異種材料接合の場合、最適なビーム位置決めが重要です。0.4~0.5 mmのオフセットで最良の結果が得られます。この方法により、異種材料の組み合わせで250 MPaの強度が得られます。
| 特性 | 銅の価格 |
|---|---|
| 浸透深さ | 最大30mm |
| 関節の強度 | 最大264MPa |
| 接合部の強度(基材との比較) | 約95% |
| 多孔度低減(振動あり) | 30% |
| ビーム電流が溶接品質に及ぼす影響 | 変動の81%を占める |
| 最適な梁の位置決め(異種接合部) | 0.4~0.5mmのオフセット |
| 達成された強度(異種関節) | 250 MPa |
これらの特性により、EBWは航空宇宙、医療、原子力産業に最適です。これらの分野では、最高レベルの信頼性と性能が求められます。EBWは、最小限の熱入力で狭く深い溶接を形成できるため、歪みを軽減できます。また、材料の機械的特性も維持されます。
現代の板金溶接技術の利点
モダンな 板金溶接 これらの技術は、製造業のあらゆる分野において大きなメリットをもたらします。こうした進歩により、より強固な製品、より効率的な生産、そしてより幅広い設計の可能性が実現します。
優れた接合強度と溶接部の完全性
高度な溶接技術は、卓越した強度と完全性を備えた接合部を実現します。摩擦攪拌接合(FSW)などの技術は、母材の強度を凌駕する溶接部を生み出します。電子ビーム溶接(EBW)もまた、深い溶け込みと最小限の欠陥を実現し、強固な接合を保証します。これらの方法は、応力下での破損の可能性を低減し、組み立てられた部品の全体的な耐久性と寿命を向上させます。メーカーは、要求の厳しい用途においても、信頼性の高い性能を実現できます。
生産効率の向上とコスト削減
現代の溶接技術革新は生産効率を劇的に向上させる。特に自動溶接システムは ロボットアーク溶接これにより、生産サイクル時間を大幅に短縮できます。生産能力の向上により、製造業者はより大規模な契約を受け入れ、より厳しい納期に対応できるようになります。また、ロボットシステムは、手動方式と比較して、アークオン時間を大幅に延長できます。
| 溶接方法 | アークオンタイム |
|---|---|
| 手動溶接 | 30~40% |
| ロボット溶接 | 60~80% |
これにより、生産量の増加とリードタイムの短縮が実現します。また、手直し作業の削減と品質の安定により、製造コスト全体も削減されます。
デザインの自由度向上と素材の互換性
高度な 板金溶接 技術革新により、これまでにない設計の自由度がもたらされます。例えば、レーザー溶接は、微細で複雑な溶接を実現します。集束されたビームにより、狭い空間での溶接が可能となり、特に繊細な部品の設計において柔軟性が向上します。SevenAxis TrackWeld Stationのようなロボットシステムは、7つの自由度を備えています。これにより、複雑な形状に対応し、様々な接合部を正確に処理できます。複雑な作業においても、高精度な溶接を保証します。積層造形(3Dプリンティング)は、設計の可能性をさらに広げます。従来の溶接では不可能だった複雑な形状の作成が可能になります。これらの機能により、エンジニアは従来の製造上の制約にとらわれずに革新的なアイデアを生み出すことができます。
溶接工程の環境負荷低減
最新の板金溶接技術は、環境負荷を大幅に低減します。製造業者は事業運営において持続可能性を最優先事項としています。高度なレーザー溶接システムは、従来の方法に比べてエネルギー消費量を大幅に削減します。この削減は、二酸化炭素排出量の削減に直接つながります。レーザー溶接はエネルギー使用量を最小限に抑えることで環境保護に貢献するだけでなく、企業の運営コストも削減します。
最新鋭レーザーは高効率で動作します。少ないエネルギーで強力なビームを照射できるため、溶接プロセス全体のエネルギー消費量を削減できます。例えば、レーザー溶接は従来型の溶接技術に比べてエネルギー消費量が大幅に少なく、大幅なコスト削減と環境面でのメリットをもたらします。
その他の先進技術も、より環境に優しい製造プロセスに貢献しています。摩擦攪拌接合(FSW)は固相プロセスであり、材料の溶融を伴いません。これにより、ヒュームの発生と換気システムの必要性が低減されます。冷間金属転送(CMT)溶接も非常に低い熱入力で動作するため、スパッタや有害物質の排出を最小限に抑えます。これらの革新技術は、より持続可能な製造慣行を総合的に支えています。これらは、企業が環境規制を遵守し、環境負荷を軽減するのに役立ちます。こうしたよりクリーンなプロセスへの移行は、地球環境と生産効率の両方にメリットをもたらします。
板金溶接技術の将来展望
溶接における自動化、ロボット工学、およびAI
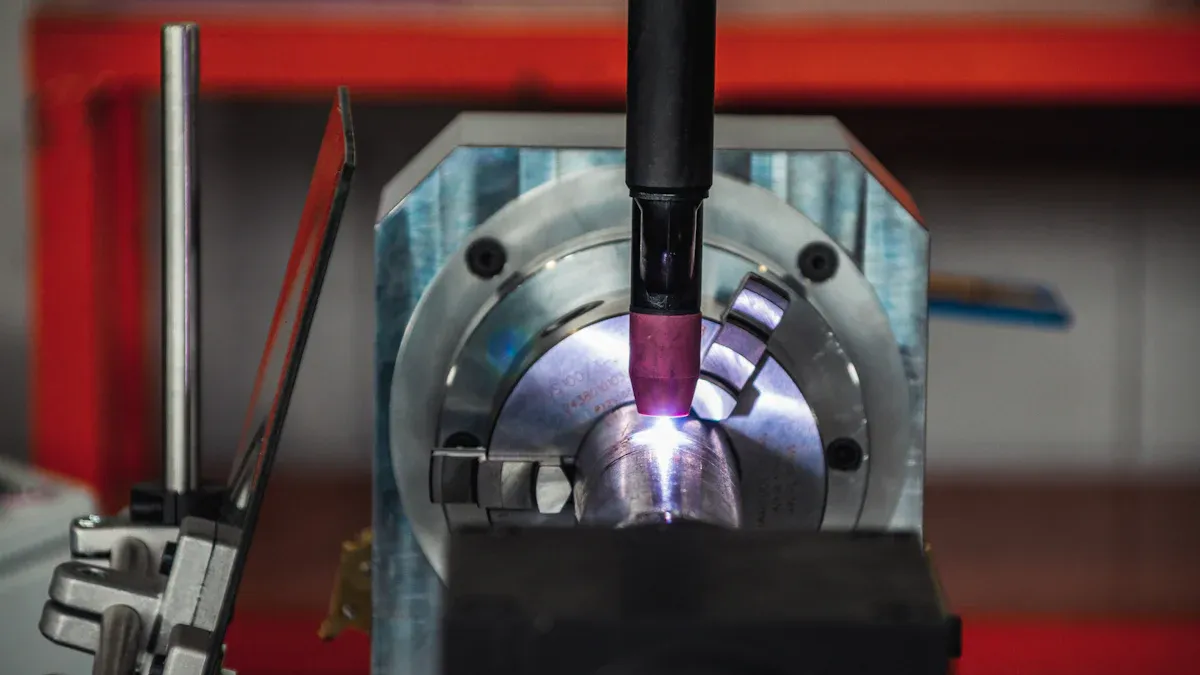
自動化とロボット技術は、溶接作業を急速に変革しています。自動車・輸送業界はロボット溶接の導入において主導的な役割を果たしており、2024年には市場シェアの52%を占める見込みです。この業界は、均一な溶接、高い生産性、そして大量生産を実現するためにロボット溶接に依存しています。建設業界は、年平均成長率(CAGR)が15.2%と最も高いと予測されています。世界的なインフラプロジェクトと構造部品の自動化の進展が、この成長を牽引しています。
| 業界/地域 | 市場シェア(2024年) | 年平均成長率(予測) |
|---|---|---|
| 自動車および輸送 | 52% | 該当なし |
| 工事 | 該当なし | 15.2% |
| 北米 | 36% | 該当なし |
| アジア太平洋 | 31% | 該当なし |
| ヨーロッパ | 29% | 該当なし |
人工知能(AI)はさらに強化します 溶接プロセスAIは、気孔、亀裂、不完全な溶融など、さまざまな溶接欠陥を識別します。高度な画像処理とアルゴリズムを使用します。AIは溶接パラメータも最適化します。欠陥の傾向を分析し、品質を予測します。数百万件の溶接データでトレーニングされたディープラーニングモデルは、高い検出精度を実現します。たとえば、AIビジョンシステムは即座にフィードバックを提供します。100ミリ秒以内に欠陥を検出します。これにより、すべての溶接を100%検査できます。AIはプロセス制御と統合されます。欠陥の傾向に基づいてパラメータを自動的に調整します。これにより、不良品が削減され、効率が向上します。
ハイブリッド溶接プロセスと多材料接合
ハイブリッド溶接プロセスは、異なる溶接方法を組み合わせたものです。複雑な用途において優れた結果をもたらします。レーザーアークハイブリッド溶接はその代表的な例です。このプロセスでは、電気アークとレーザービームを同じ溶融池に同時に照射します。レーザー溶接の深溶け込み能力とアーク溶接のギャップブリッジ能力を融合させ、溶接キャップの形状も向上させます。シールドガスと溶加材はアークを安定させ、特に厚みのある接合部や精度が低い接合部において、溶接品質を高めます。
「ÖkoHybrid」プロジェクトは、太線を用いたハイブリッドレーザーアーク溶接の新しいプロセスを開発しています。このプロセスは、太線を用いたガス金属アーク溶接(GMAW)とレーザービーム溶接を組み合わせたものです。追加のレーザービームを使用することで、プロセスを加速し、安定化させます。この技術は、厚さ20mmまでの微細粒構造鋼を対象としています。より少ない層数で大きな継ぎ目ギャップを埋めることを目指しています。3mm厚のワイヤを使用することで、効率と資源効率が向上します。 板金溶接技術 これにより、製造業者は多様な材料を接合することが可能になり、より強く、より軽く、より複雑な構造の製品を作り出すことができる。
先進的な溶接技術革新は、現代の製造業を根本的に変革します。これらの技術開発は単なる改良ではなく、板金組立における革新的な変化を意味します。次世代の高強度板金製品が今、実現可能になりました。新しい板金溶接技術は、様々な産業における進歩を加速させ、製品開発と生産において新たな性能と効率の基準を打ち立てます。
よくある質問
高強度材料は溶接においてどのような課題をもたらすのか?
高強度材料は、溶接においていくつかの困難を伴う。アルミニウム合金における横方向凝固割れなど、割れが発生しやすい。高強度鋼(AHSS)では、割れを防ぐために厳密な温度制御が必要となる。また、溶融不足(LOF)が発生することもあり、接合部の靭性が低下する。これらの複雑な問題に対処するには、精密な溶接技術が求められる。
高度なレーザー溶接技術は、どのように精度を向上させるのでしょうか?
高度なレーザー溶接は、卓越した精度を実現します。熱影響部が小さいため、 材料の歪みファイバーレーザーは高速で動作し、滑らかで均一な溶接を実現します。また、リアルタイムのモニタリングとフィードバック機能も備えています。これにより、一貫した品質が確保され、生産中の迅速な調整が可能になります。
自動化とAIは溶接にどのようなメリットをもたらすのか?
自動化とAIは溶接作業を大幅に改善します。ロボット溶接は生産性を向上させ、均一な溶接を保証します。AIは高度なアルゴリズムを使用して、気孔や亀裂などの溶接欠陥を特定します。また、 溶接パラメータを最適化する リアルタイムで処理されるため、不良品の削減、効率の向上、溶接品質全体の向上につながります。
現代の溶接技術は、環境の持続可能性にどのように貢献するのでしょうか?
最新の溶接技術は、環境負荷を大幅に低減します。高度なレーザー溶接システムはエネルギー消費量を削減し、二酸化炭素排出量を低減します。摩擦攪拌接合(FSW)などの固相溶接プロセスは、ヒュームの発生を抑えます。コールドメタル転送(CMT)溶接は、低い入熱量で動作するため、スパッタや有害物質の排出を最小限に抑えます。これらの方法は、より環境に優しい製造を支えます。