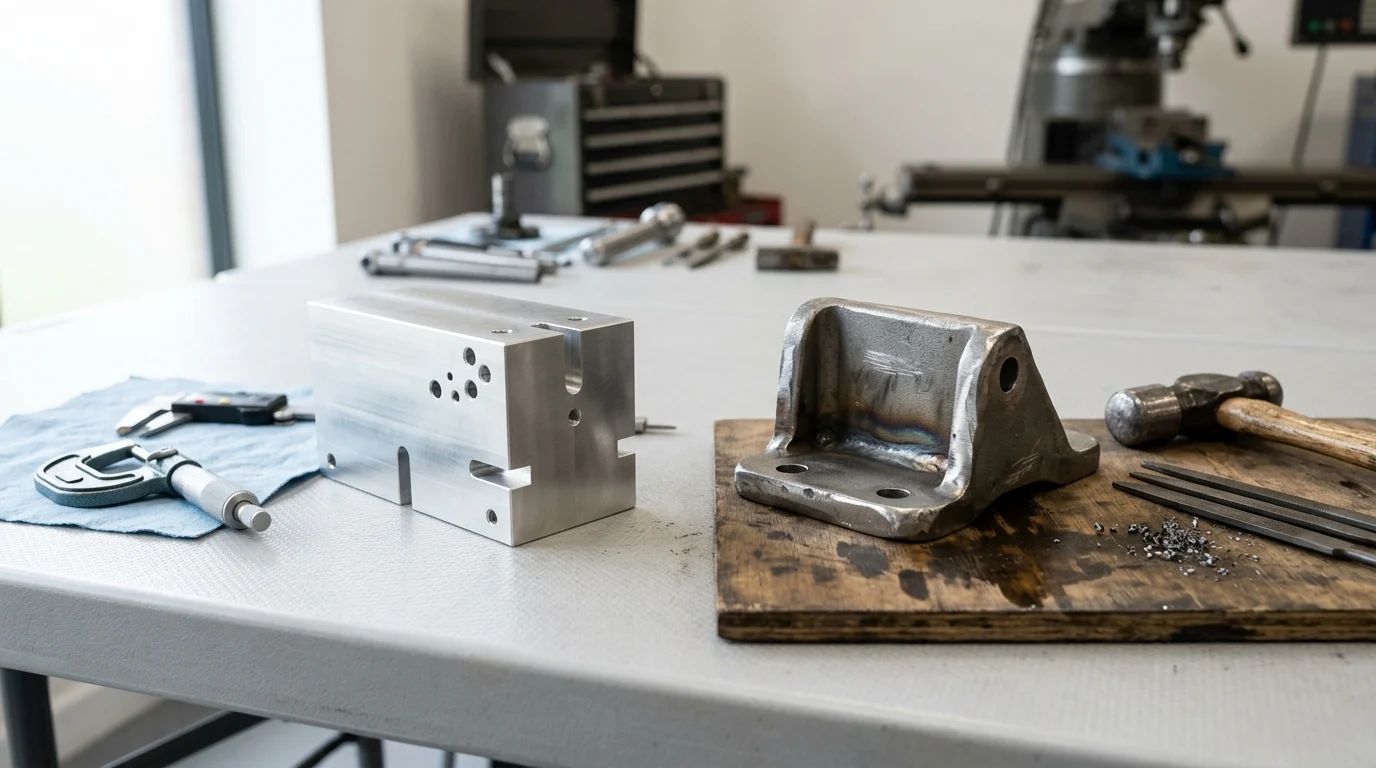
メーカーは、より迅速な製品投入、コスト管理、そしてこれまで以上に厳しい公差での部品供給というプレッシャーにさらされている。そのため、選択肢は CNC駆動 板金加工 より伝統的な製造方法と、戦略的な調達決定は、単なる技術的な好みではなく、重要な判断基準となります。適切なプロセスを採用すれば、工具費用を削減し、リードタイムを短縮し、一貫性を向上させることができます。一方、不適切なプロセスを採用すると、プロジェクトは高額な初期費用、手直し、そして反復作業の遅延に陥る可能性があります。この記事では、精密加工と従来の手法をコスト、品質、リードタイム、柔軟性、生産量の観点から比較し、エンジニア、購買担当者、OEMチームが、レーザー切断、CNC曲げ加工、溶接、プレス加工、表面仕上げといった製造方法の最適な選択肢を判断するのに役立ちます。
製造方法の選択が重要な理由
製造業は、より高い精度、より短い市場投入時間、そして厳格なコスト管理への要求によって、絶え間ない変革を遂げています。この進化の中心にあるのは、エンジニアとサプライチェーンマネージャーが部品製造に関して下さなければならない重要な決定、つまり、 精密板金加工 そして、従来の製造方法。この決定は、最終製品の物理的特性だけでなく、生産全体の経済的実現可能性にも影響を与える。
精密板金加工 コンピュータ数値制御(CNC)技術、自動材料搬送、および高度なソフトウェアを活用して、薄板金属を極めて高い精度で加工します。対照的に、従来の加工は、より広範で、多くの場合手作業による一連のプロセスを含み、重厚な加工も含まれます。溶接手作業によるせん断加工や、一般的に厚みのある材料に適用される構造用鋼材の成形加工などがあります。これら2つの方法論の境界線を理解することは、調達戦略を最適化し、不必要な設備投資をすることなく構造的完全性を確保するために不可欠です。
コスト圧力と製品サイクルの短縮
現代の製造環境は、製品ライフサイクルの短縮と容赦ないコスト削減目標によって特徴づけられています。従来、新しいハードウェア製品の開発サイクルは18~24ヶ月程度で、高価な金型の設計と調達に十分な時間を確保できていました。しかし今日では、開発サイクルは6~9ヶ月にまで短縮されることが頻繁にあります。このような短縮は、長いセットアップ時間と高額な初期投資を必要とする製造方法に大きな不利益をもたらします。
伝統的な製造方法、特に カスタムスタンピングダイまたは大規模な手動治具を使用する場合、部品の複雑さによっては、10,000ドルから50,000ドルを超える初期工具費用が必要になることがよくあります。これらの費用は、実行可能な単価を達成するために、大規模な生産で償却する必要があります。逆に、 精密板金加工 標準的なCNC加工ツール(汎用プレスブレーキ金型やソフトウェア制御レーザーパスなど)を活用することで、セットアップコストをわずか500ドルから2,000ドルに削減できます。この初期設備投資の大幅な削減により、製品寿命の短縮や初回受注量の減少といったプレッシャーの中でも、企業は収益性を維持することができます。
品質、一貫性、リードタイムへの影響
製造方法の選択は、製品の統計的信頼性に直接的に影響します。従来の手作業による製造では、人的ミスや機械的なばらつきが生じやすく、複雑な組立品の場合、不良率が3~5%程度になることがよくあります。規制の厳しい業界では、このようなばらつきによって、厳格でコストのかかる二次検査や再加工が必要となり、生産期間がさらに長期化します。
精密加工は、自動化とクローズドループフィードバックシステムによってこれらのリスクを軽減します。CNCレーザーカッターや自動プレスブレーキは、0.5%をはるかに下回る不良率で日常的に稼働しています。この高い一貫性は、リードタイムの短縮に直接つながります。従来の加工工場では、筐体のバッチを手作業で切断、組み立て、溶接するのに3~4週間かかる場合がありますが、精密加工施設では、同じバッチを3~5日でネスティング、レーザー切断、折り曲げ加工できます。その結果、サプライチェーンは大幅に俊敏になり、ジャストインタイム(JIT)在庫要件に対応できるようになります。
方法選択が戦略的であるべき理由
製造方法の選択は、単なる部品ごとのコスト分析にとどまらず、総所有コスト(TCO)の戦略的な評価を必要とします。調達チームは、在庫保管、手直し、組立ラインの遅延に伴う運用コスト(OpEx)と、工具の設備投資(CapEx)を比較検討する必要があります。
戦略的なアプローチでは、従来の方法で十分な場合でも精密加工のために部品の仕様を過剰に指定すると、機械稼働時間料金によってコストが20~30%増加する可能性があることを認識しています。逆に、製造段階でコスト削減のために部品の仕様を過小に指定すると、最終組み立て時に部品が適切に嵌合しない場合、下流工程で壊滅的なコストが発生する可能性があります。したがって、方法の選択は、公差要件、想定されるライフサイクル量、および市場投入までの緊急性のバランスを取る、基本的なエンジニアリングおよびビジネス戦略です。
精密板金加工 vs 従来型加工
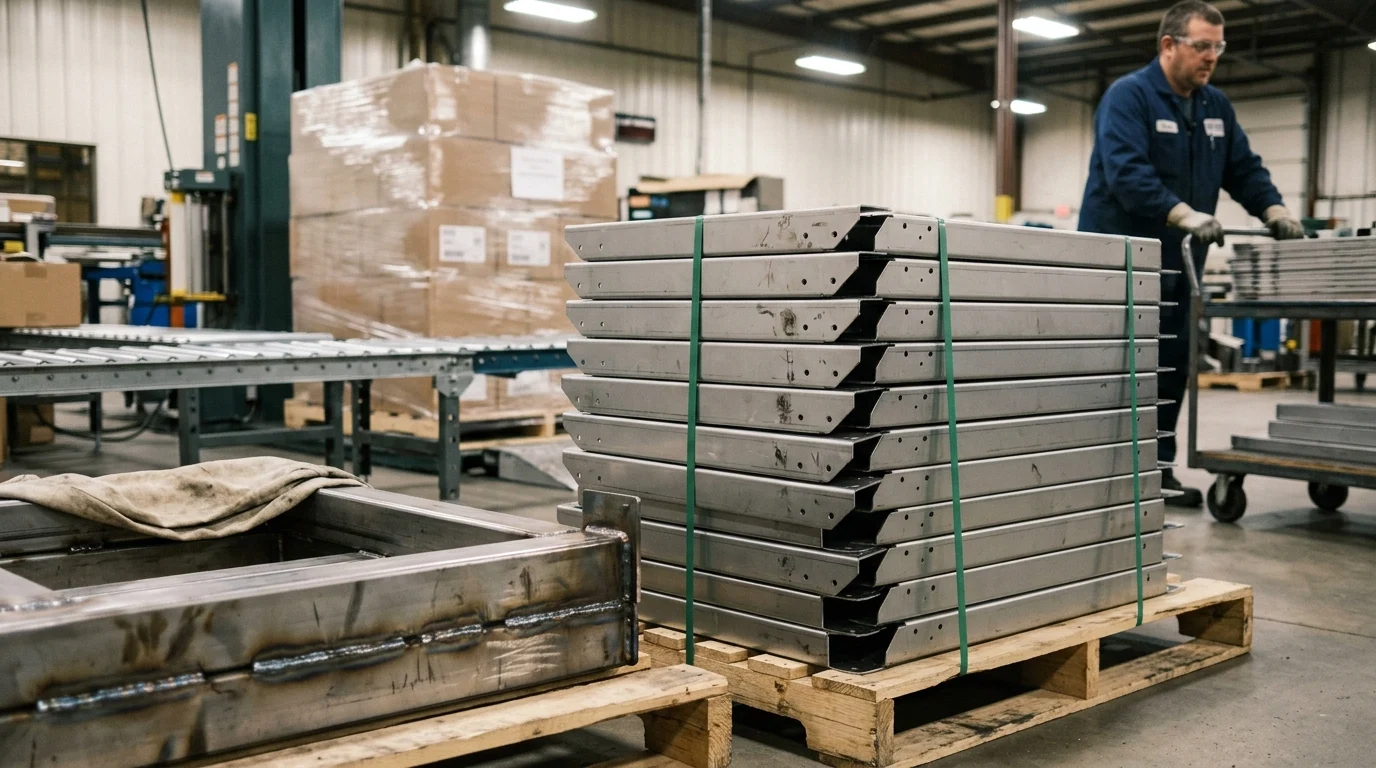
精密加工と従来加工はどちらも金属を加工して機能部品を作り出すという点では共通しているが、その根底にある理念、設備、そして材料上の制約は根本的に異なる。精密加工はデジタルプログラミングと自動化された実行に依存するのに対し、従来加工は機械的な力、熱操作、そして手作業による職人技に根ざしている。
これらの手法を明確に区別することで、設計上のボトルネックを回避できます。各手法の中核となるメカニズム、幾何学的機能、および材料の限界を理解することで、設計チームは最初から最も効率的な製造プロセスに合わせてCADモデルを調整できます。
コアプロセスとツールの違い
両手法の主な相違点は、使用する機器にある。 精密板金加工 CNCファイバーレーザー、CNCパンチプレス、CNCプレスブレーキ最新の6kWファイバーレーザーは、毎分1,000インチを超える速度で複雑な形状を切断でき、切断幅は0.004インチ(0.1mm)と非常に狭くできます。タレットパンチは、回転する標準工具のカルーセルを利用して、特注の金型を必要とせずに板金に素早く穴を開けます。
しかし、従来の加工方法では、酸素燃料切断、プラズマ切断、手動せん断、重厚なプレス加工などの工程が用いられます。これらの方法は、大量の材料を迅速に移動または切断するのに優れていますが、CNC加工機のような精密な制御には欠けています。例えば、標準的なプラズマ切断機では、熱影響部(HAZ)や切断幅が0.125インチ(3.17mm)を超える場合があり、きれいな切断面を得るには二次加工が必要になります。
| 特徴 | 精密板金 | 伝統的な製造方法 |
|---|---|---|
| コア機器 | CNCレーザー加工機、タレットパンチ加工機、CNCプレスブレーキ | プラズマカッター、手動式剪断機、溶接装置 |
| ツーリングの性質 | ソフトウェア駆動型、標準化された汎用金型 | ハードツーリング、カスタム治具、手動セットアップ |
| 標準的なセットアップ時間 | 15分から45分 | 4~12時間 |
| ノッチ幅 | 0.004インチ~0.008インチ(0.1~0.2mm) | 0.060インチ~0.150インチ(1.5~3.8mm) |
| 自動化レベル | 高(多くの場合、消灯可能) | 低~中程度(労働集約型) |
伝統的な製造方法が今もなお通用する場所
精密CNC機械の技術進歩にもかかわらず、特定の用途においては従来型の製造技術が依然として不可欠である。造船、商業建設、鉱山機械製造といった重工業では、関連する部品の規模と質量が非常に大きいため、従来型の方法に頼らざるを得ない。
構造的完全性が寸法精度よりも優先される場合、従来の製造方法は非常に費用対効果が高い。例えば、大型トレーラー用の耐荷重I型ビームシャーシの製作には、ファイバーレーザーのような±0.005インチの公差は必要ない。プラズマ切断と手動MIG溶接による組み立ての方が、構造的に優れており、経済的にも合理的である。従来の製造方法は、美観が重視される環境でこそ真価を発揮する。 表面仕上げ 引張強度よりも二次的な要件であり、加工される材料が標準的なCNCプレスブレーキのトン数能力を超える場合に必要となる。
材料、厚さ、形状の制限
材料の厚さは、精密加工と従来加工の最も厳格な境界線となります。精密板金加工は一般的に、26ゲージ(0.018インチ/0.45mm)から0.250インチ(6.35mm)までの材料に最適化されています。これらの限界を超えて精密機械を酷使すると、多くの場合、深刻なエッジ歪み、工具の過摩耗、機械の過負荷による不具合が発生します。
従来の加工技術では、厚さ0.250インチから数インチ(例えば2.0インチまたは50mm)までの鋼板や構造用鋼材を扱います。さらに、精密加工は材料のグレードに非常に敏感で、破断することなく狭い曲げ半径を維持するには、冷間圧延鋼、特定のアルミニウム合金(5052-H32など)、またはステンレス鋼が必要です。一方、従来の加工技術ははるかに柔軟性があり、繊細なCNC装置では加工が難しい熱間圧延鋼、厚手のダイヤモンドプレート、粗い構造用合金なども容易に加工できます。
主な比較要素
製造方法を選択する際に客観的な判断を下すには、技術者は技術的および経済的な要素を総合的に評価する必要がある。これらの重要な比較要素が、部品の最終的な性能と生産プログラムの財務状況を左右する。
許容誤差、工具費用、拡張性を定量化することで、組織は主観的な好みに基づく製造戦略から、データに基づいた製造戦略へと移行できます。以下の指標は、サプライヤーの能力を評価し、設計要件に適合させるための枠組みを提供します。
公差、再現性、および表面仕上げ
公差とは、物理的寸法の許容されるばらつきの範囲を規定するものであり、再現性とは、機械が数千回のサイクルにわたってその公差を維持できる能力を示すものです。精密板金加工では、通常、直線公差は±0.005インチ(±0.127 mm)、角度公差は±0.5度を達成します。この極めて高い精度により、サーバーラックや医療機器筐体といった複雑な多部品構成のアセンブリが、手動調整なしで完璧に組み立てられることが保証されます。
従来の製造方法では、通常±0.062インチ(±1.57 mm)から±0.125インチ(±3.17 mm)という、はるかに広い公差範囲内で作業が行われます。構造ブラケットや重厚なフレームには十分ですが、これらのばらつきは複雑な電子機器筐体には許容できません。さらに、精密な方法を用いることで、より優れた表面仕上げが得られます。 CNCレーザー切断 このプロセスでは、表面粗さ(Ra)を63~125マイクロインチに抑えることができ、二次的なバリ取りや研削の必要性を最小限に抑えることができます。一方、プラズマ切断では、大量のドロスや粗いエッジが残ることが多く、手作業による徹底的な清掃が必要になります。
工具費用、セットアップ時間、および単位コスト
製造業の経済モデルは、工具コスト、段取り時間、そして最終的な単位コストの相互作用によって大きく左右されます。精密加工では、ソフトウェアを活用することで工具コストを最小限に抑えます。CADで展開図を作成し、機械はそのデジタルパスに沿って加工を行います。段取り時間は通常30分未満であるため、精密加工は少量から中量生産(最小注文数量1~5,000個)において非常に競争力があります。
従来型の製造工程、特にプレス加工やカスタム治具を用いた溶接では、生産ラインの物理的な位置合わせ、ボルト締め、テストにかなりの時間を要します。セットアップ時間は8~12時間にも及ぶことがあります。しかし、一度稼働すれば、従来の自動プレス加工は、初期設備投資を吸収できる1万~5万個以上の生産量であれば、CNC加工に比べて単位当たりのコストを大幅に削減できます。
| コスト要因 | 精密板金 | 伝統的な技法/スタンプ |
|---|---|---|
| 初期金型費用 | 低価格帯(0ドル~2,000ドル) | 高額(1万ドル~10万ドル以上) |
| セットアップ時間 | 15分から45分 | 4時間から数日 |
| 単価(低量:1,000円未満) | 適度 | 法外に高い |
| 単価(高ボリューム:5万ドル以上) | 中程度から高 | 極めて低い |
| 設計変更費用 | 非常に低い(ソフトウェアアップデート) | 非常に高い(工具の変更) |
正確性、柔軟性、拡張性
精密加工における精度とは、最終的な寸法だけにとどまりません。設計変更への対応力も重要な要素です。デジタル制御によるプロセス設計のため、設計エンジニアがCADモデル上で取り付け穴の位置を0.050インチずらすだけで、次に製造される部品にはその変更が瞬時に反映され、工具の変更に伴う費用負担は一切発生しません。
従来の製造方法には、このような柔軟性が欠けています。設計変更に対応するために、固定金型や溶接された組立治具を修正するには、数千ドルの費用と数週間の操業停止が発生する可能性があります。そのため、精密加工は製品開発の反復段階において優れた拡張性を提供し、企業は単一の試作品から100台の試作生産、そして最終的には本格的な量産へと、すべて同じ製造プロセスを用いてシームレスに規模を拡大することができます。
調達と生産に関する考慮事項
適切な製造方法を特定することは、問題の半分に過ぎません。その方法を実行するための信頼できるサプライチェーンを確保することも同様に重要です。選定した製造業者の能力は、製品の品質、規制遵守、納期に直接影響を与えます。
サプライヤーを評価するには、単に設備リストを見るだけでは不十分です。品質管理システム、エンジニアリングサポート能力、物流インフラを徹底的に評価し、選択した製造方法特有の要求に対応できるかどうかを確認する必要があります。
サプライヤーの能力と認証
加工業者の認証レベルは、その工程管理の基準となる指標です。精密板金加工においては、厳格な品質管理システムの遵守は必須です。サプライヤーは、最低でも有効なISO 9001:2015認証を取得している必要があります。専門分野では、さらに厳しい基準が適用されます。航空宇宙・防衛部品にはAS9100、医療機器にはISO 13485が適用されます。
紙の証明書だけでなく、サプライヤーの物理的な計測能力は製造方法に合致していなければなりません。精密加工業者は、0.001インチまでの公差を検証できる三次元測定機(CMM)や自動レーザースキャナーなどの高度な検査ツールを使用する必要があります。一方、従来型の加工業者は、構造溶接部の健全性を確認するために、校正済みの巻尺、溶接ゲージ、浸透探傷試験などに頼るかもしれません。サプライヤーの品質管理体制を製品の公差要件に合わせることで、コストのかかる見落としを防ぐことができます。
DFMレビューとプロトタイピング
優れたサプライヤーは、単に図面を実行するだけでなく、製造性設計(DFM)レビューに積極的に取り組みます。精密板金加工におけるDFMには、曲げ代に対する適切なK係数の決定、穴が曲げ半径に近すぎないようにすること(通常は材料厚の少なくとも1.5倍の距離を保つ)、適切な逃げ切り加工の指定など、重要な計算が含まれます。
効果的なDFM(設計製造性)により、試作サイクルを最大40%短縮できます。高度な3Dモデリングソフトウェア(SolidWorksやSheetMetalなど)を活用する精密加工業者は、折り曲げ工程を仮想的にシミュレーションすることで、金属板を切断する前に衝突や材料の破断を特定できます。従来型の加工業者もDFMを提供していますが、一般的には溶接アクセスの最適化、熱による歪みの最小化、加工時間を短縮する構造形状の選択に重点を置いています。
材料の入手可能性、生産能力、および包装
材料利用率は、あらゆる製造工程において主要なコスト要因となります。精密加工業者は、アルゴリズムを用いたネスティングソフトウェアを使用してマスターシート上に展開図を配置し、85%から92%という高い材料歩留まりを日常的に達成しています。この高い効率性により、特に316Lステンレス鋼や航空宇宙グレードのアルミニウムといった高価な合金を扱う場合、スクラップコストを大幅に削減できます。
物流における最後の難関は、生産能力と梱包です。精密部品は、多くの場合、化粧品や医療用滅菌環境で使用されるため、細心の注意を払って取り扱う必要があります。サプライヤーは、保護用PVCフィルムで材料を加工し、輸送中の傷を防ぐために特注の緩衝材を使用できる体制を整えていなければなりません。従来型の加工品は、重量があり頑丈なため、通常はバルク梱包またはパレット梱包され、外観の保護よりも耐荷重の確保が重視されます。購入者は、サプライヤーの梱包能力が最終製品の表面仕上げ要件に合致していることを確認する必要があります。
適切な製造方法の選び方
理論と実践のギャップを埋めるには、体系的な意思決定アプローチが必要です。構造化された評価フレームワークを適用することで、エンジニアリングチームと調達チームは、それぞれのプロジェクトに最適な製造方法を自信を持って選択できます。
最終的な目標は、部品の物理的要件と生産工程の経済的現実を整合させ、品質を損なうことなく、資本を無駄にしないことである。
段階的な評価基準
評価プロセスは、厳密な段階的階層に従う必要があります。ステップ1は材料の厚さです。必要な材料の厚さが0.250インチ(6.35mm)を超える場合は、従来の加工方法または厚板加工がほぼ確実に必要になります。ステップ2は寸法公差です。アセンブリで±0.010インチよりも厳しいクリアランスを持つ嵌合部が必要な場合は、精密CNC加工が必須となります。
ステップ3では、生産量とライフサイクル分析を行います。年間生産量が5,000個未満の場合、精密板金加工の低いセットアップコストが圧倒的な優位性となります。生産量が50,000個を超え、設計が確定しており変更の予定がない場合は、従来の金型加工とプレス加工が最も低い単位コストを実現します。最後に、ステップ4では外観要件を評価します。塗装可能な完璧な仕上がりと最小限の二次加工が求められる部品は、当然ながら精密レーザー切断と自動曲げ加工が適しています。
ハイブリッドアプローチが有効な場合
複雑な電気機械システムや重機においては、精密加工と従来型加工の二者択一では不十分な場合が多い。このような状況では、ハイブリッド製造アプローチが最高の価値をもたらす。一般的な例としては、産業用制御キオスクや発電設備筐体の製造が挙げられる。
筐体内部の耐荷重骨格は、従来型の加工技術を用いて製造されます。0.250インチ厚の熱間圧延鋼板をプラズマ切断し、MIG溶接を多用することで、構造的な剛性と振動減衰性を確保します。一方、外装の化粧板、コントロールパネル、複雑な内部取り付けブラケットは、精密板金加工技術を用いて製造されます。18ゲージの冷間圧延鋼板をレーザー切断、CNC折り曲げ加工、粉体塗装を施します。このハイブリッド戦略は、従来型の加工技術による低コストで強度のある構造と、精密加工技術による美観と高精度な接合という利点を兼ね備えています。
最終決定チェックリスト
調達戦略を最終決定するために、プロジェクトマネージャーは厳格な意思決定チェックリストを適用する必要があります。まず、CADモデルに機能上重要な寸法(CTF)と表面粗さ(Ra)の要件がすべて明確に記載されていることを確認します。次に、12~24か月間の予想生産量を確認し、設備投資(CapEx)と運用費(OpEx)の損益分岐点を正確に計算します。
第三に、選択した材料グレードが、選択した加工方法の機械と互換性があることを確認します(例:CNCプレスブレーキにおけるアルミニウムの曲げ半径制限を確認する)。最後に、候補となるサプライヤーを監査し、その認証(ISO/AS/医療機器)が最終市場の規制要件に合致していることを確認し、DFM(設計製造性)能力を検証します。これらのパラメータを体系的にチェックすることで、組織は構造的な成功、コスト効率、サプライチェーンの回復力を保証する製造戦略を確立できます。
主なポイント
- 試作品、特注部品、少量から中量生産の場合、CNCのセットアップコストが専用工具よりもはるかに低いため、精密板金加工を選択するのが最適です。
- 単価だけでなく、総所有コストを評価することが重要です。なぜなら、工具、検査、手直し、リードタイム、在庫リスクなどによって、実際のプロジェクトコストは変動する可能性があるからです。
- 再現性が重要な場合は、CNCレーザー切断や自動曲げ加工を使用してください。精密な加工によって、不良率を一般的な手作業による製造レベルよりもはるかに低く抑えることができます。
- 厚みのある構造部品、単純な溶接作業、または金型費用を償却できる大量生産のプレス加工部品については、従来型の製造方法を検討してください。
- 製品サイクルが6~9ヶ月と短い場合、柔軟なデジタル製造は特に価値があります。なぜなら、設計変更をハードツールの再構築なしで実施できるからです。
よくある質問
精密板金加工と従来型の板金加工の主な違いは何ですか?
精密板金加工では、CNCレーザー切断、CNC曲げ加工、自動化、デジタルファイルを用いて、高い精度と再現性を実現します。一方、従来の加工方法は、手作業による切断、溶接、せん断、成形、専用工具の使用に大きく依存しており、重量構造物や大量生産されるプレス加工部品に適しています。
精密板金加工はどのような場合に費用対効果が高くなるのでしょうか?
試作品、特注部品、少量から中量生産、および短い製品サイクルにおいては、セットアップコストが特注金型や大規模な手作業による治具製作よりもはるかに低い場合が多いため、多くの場合、より費用対効果が高い。
従来の製造方法を依然として検討すべきなのはどのような場合か?
従来の製造方法は、非常に厚い材料、構造用鋼材、単純な溶接組立品、あるいは金型費用を大量生産に分散できる極めて大量生産される部品などには依然として適している。
精密加工はリードタイムにどのような影響を与えますか?
CNC加工プロセスは、手作業によるレイアウト、フィッティング、および手直し作業を削減することで、リードタイムを短縮できる。記事によると、従来のワークフローでは数週間かかっていた一部のバッチ処理が、精密加工ではわずか数日で完了する可能性があるという。
Mingli Metalは、精密板金加工プロジェクト向けにどのようなサービスを提供していますか?
寧波明力金属製品有限公司は、板金部品、ハードウェア、車両部品、機械部品、看板、ガードレール、および関連するOEM製品向けに、カスタムレーザー切断、CNC曲げ加工、溶接、プレス加工、穴あけ加工、研磨、ショットブラスト、表面処理を提供しています。