


CNCプレスブレーキを最適な性能でセットアップする方法
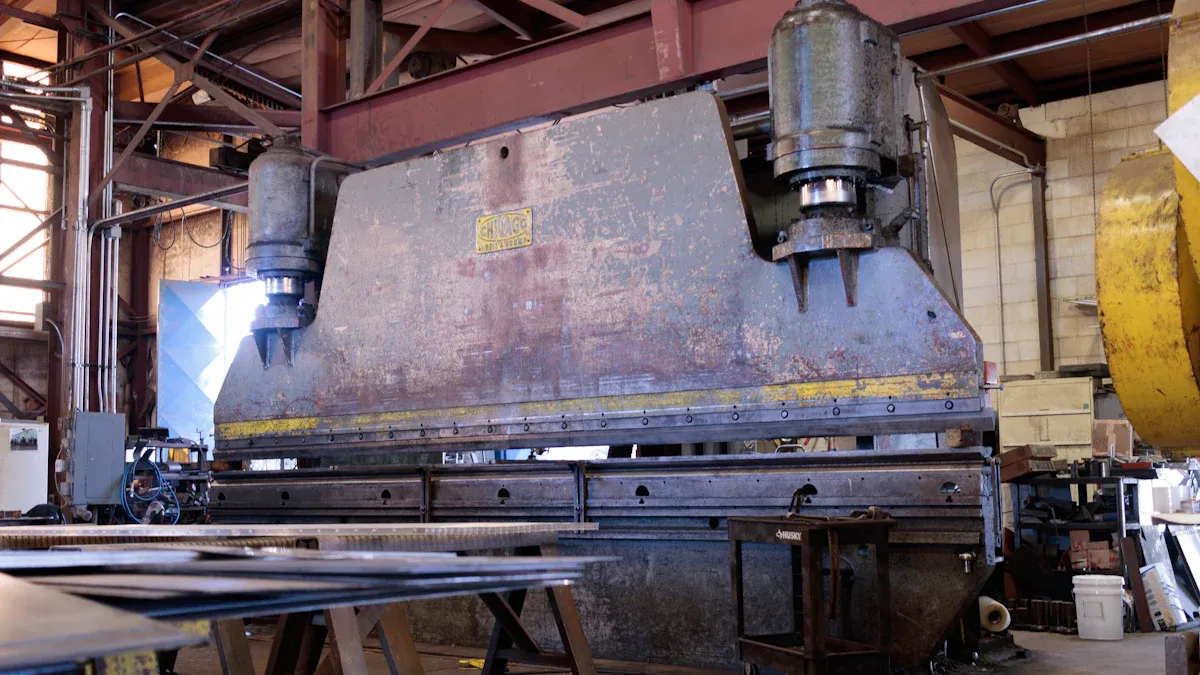
CNCプレスブレーキの適切な設定は、±0.1mmの精度を達成するために不可欠です。正確なパラメータ設定は、一貫した曲げ加工を保証することで、生産品質を大幅に向上させます。この精度を長期にわたって維持するには、定期的なメンテナンスと調整が欠かせません。ベストプラクティスに従うことで、CNCプレスブレーキの最適な動作を実現できます。
主なポイント
- CNCプレスブレーキの定期的な校正は不可欠です。これにより、正確な曲げ加工が保証され、摩耗や位置ずれによる誤差を防ぐことができます。
- 高品質な工具を選ぶことは、曲げ角度を一定に保つために非常に重要です。適切な工具を使用することで、無駄を減らし、生産品質全体を向上させることができます。
- 清潔で良好な機械環境を維持することで、性能が向上します。定期的な点検と清掃は摩耗を防ぎ、安全性を確保します。
CNCプレスブレーキの最適化に影響を与える主な要因
機械校正
機械のキャリブレーションは、精密な曲げ加工を実現する上で極めて重要な役割を果たします。適切なキャリブレーションを行うことで、CNCプレスブレーキは規定の許容範囲内で動作します。この精度は、曲げ角度と寸法に直接影響します。定期的なキャリブレーションとメンテナンスは、機械的な摩耗、位置ずれ、または設定ミスによって生じる不正確さを防止します。
最適なパフォーマンスを維持するために、オペレーターは以下の手順に従う必要があります。
- プレスブレーキのラム、バックゲージ、ガイドレールなどの重要部品に、摩耗、損傷、または位置ずれがないか点検してください。
- 機械を徹底的に清掃し、性能に影響を与える可能性のある汚れ、ゴミ、汚染物質を取り除いてください。
- 油圧系統に漏れやエアポケットがないか点検し、圧力分布を一定に保つようにしてください。
効果的な校正方法を用いることで精度が向上します。以下の表は、最も効果的な校正方法とその使用ツールをまとめたものです。
| 校正方法 | 使用した工具・機器 |
|---|---|
| ダイヤルゲージまたはテストインジケーター | スライドとベッドの平行度やバックゲージレールの真直度といった幾何公差をチェックするのに不可欠です。 |
| 高精度デジタル分度器 | 曲げ角度を確認するための迅速な角度測定機能を提供します。 |
| レーザーアライメントシステム | 機械の真直度、平行度、直角度を高精度かつ効率的に測定します。 |
| トン数監視システム | 曲げ加工時の荷重をリアルタイムで監視し、工具を保護し、過負荷を防止します。 |
| 認証された精度でテスト用金型 | 精密に研磨された金型を用いた試験曲げ加工により、全体的な性能を評価し、機械の精度に関する知見を提供する。 |
工具選定
CNCプレスブレーキ加工において、工具の選定は曲げ精度と再現性に大きな影響を与えます。適切な硬度と精密な形状を備えた高品質のパンチとダイを使用することで、一貫した曲げ角度を確保できます。工具のわずかな摩耗や位置ずれでも、完成品の仕上がりに測定可能なばらつきが生じる可能性があります。
工具を選定する際には、以下の要素を考慮してください。
- CNC曲げ加工システムで使用される工具の種類は、曲げ角度に影響を与える。一般的に、小型の工具ほど大きな曲げ角度が可能となる。
- 特注工具を使用することで、より厳しい公差と精密な曲げ加工が可能になり、複雑な形状や角度の製品製造が可能になります。また、無駄を削減し生産性を向上させることで、仕上がり品質の向上と材料の損傷軽減にもつながります。
板金の厚さが異なる場合、プレスブレーキ用金型を選定する際には、以下の基準が推奨されます。
| 基準 | 説明 |
|---|---|
| 曲げ加工材 | 金属の種類によって、その厚さに基づいて金型の開口部、曲げ半径、曲げ角度が変化する。 |
| 8の法則 | 最適な曲げ加工を行うためには、V字型開口部の金型は材料の厚さの8倍の厚さにする必要があります。 |
| V字型開口部と半径 | V字型の開口部は内部半径に影響を与えます。理想的には、V字型の開口部は材料の厚さと等しくなるべきです。 |
| より厚いプレート | 延性低下によるひび割れを防ぐため、厚さの10倍のV字開口部が必要となる。 |
板金の特性
板金の厚さや硬度といった特性の違いは、CNCプレスブレーキの性能に大きな影響を与えます。厚みのある材料は、割れや変形などの問題を避けるために、より強力なプレスブレーキと専用の工具を必要とします。ステンレス鋼のような硬い材料は、軟鋼のような柔らかい材料に比べて、より高いトン数と特殊な工具が必要となります。
材料の厚みの均一性は、均一で正確な曲げ加工を実現するために非常に重要です。厚みのばらつきは、最終製品の品質低下につながる可能性があります。作業者は常に以下の点を考慮する必要があります。
- 厚みのある材料は、より大きな重量と特殊な工具を必要とする。
- 硬い材料を効果的に曲げるには、特殊な工具が必要となる。
- 材料の厚みを均一に保つことで、曲げ加工の精度が向上します。
これらの重要な要素に焦点を当てることで、オペレーターはCNCプレスブレーキの最適化を強化し、優れた生産品質を実現できる。
精度を高めるための曲げ加工技術
適切なセットアップ手順
CNCプレスブレーキ加工において精度を確保するには、適切なセットアップ手順が不可欠です。オペレーターは、一貫した曲げ加工結果を得るために、特定の手順に従う必要があります。以下の表は、主要なセットアップ手順とその説明を示しています。
| セットアップ手順 | 説明 |
|---|---|
| 曲げ力 | 材料の種類、厚さ、および工具の特性に合わせてトン数を調整し、一貫した力を加えてください。 |
| 曲げ速度 | 厚みのある材料を加工する場合は、精度を維持するために低速で行ってください。高速で加工すると、ばらつきが生じる可能性があります。 |
| シーケンスプランニング | 複雑な部品については、干渉を避け、位置合わせを維持するために、曲げ加工の手順を慎重に計画してください。 |
| オペレーター研修 | 定期的なトレーニングは、オペレーターが不正確な点を特定し、設定を状況に応じて調整するのに役立ちます。 |
| 品質管理 | プロセス全体を通して精度を監視・確保するために、SPC(統計的工程管理)およびインライン測定システムを導入する。 |
| 工具選定 | 角度のずれや表面の欠陥を防ぐために、適切な金型幅とパンチ形状を選択してください。 |
| 正確な材料準備 | 曲げ角度のばらつきを避けるため、材料の厚みと清浄度が均一であることを確認してください。 |
| スプリングバックに対する補償 | スプリングバック効果を打ち消すために、過度な曲げや材料固有の調整を行ってください。 |
これらの手順に従うことで、曲げ角度の不正確さにつながるセットアップエラーを最小限に抑えることができます。不適切な工具や機械のキャリブレーションは、組み立て上の問題や機能的な欠陥を引き起こす可能性があります。したがって、オペレーターはCNCプレスブレーキの最適化を図るため、これらのセットアップ手順を優先的に実行する必要があります。
曲げ順序の最適化
CNCプレスブレーキ加工において、曲げ加工順序を最適化することは、効率と精度を向上させる上で非常に重要です。適切に計画された順序は、ワークピースの再配置や取り扱いを減らし、エラーの発生を抑制します。以下に、曲げ加工順序を最適化するための効果的な戦略を示します。
- ワークピースの位置変更や取り扱いを最小限に抑えるため、曲げ加工の手順を計画し最適化する。
- 効率的なシーケンス処理は、サイクルタイムを短縮し、全体的な生産性を向上させます。
- 曲げ加工の順序をシミュレーションおよび最適化できるソフトウェアツールを活用する。
- 段階的曲げ加工は、最小限の工具段取り回数で可能な限り多くの曲げ加工を行うことにより、最適な部品の流れを実現するために工程を効率化することを目的としています。
- 不要な動作を最小限に抑えるため、最も効率的かつ適切な曲げ順序となるように工具を配置してください。
オフラインで段階的な曲げ加工手順をプログラミングした後、オペレーターは3D画像を使用して成形手順をシミュレーションできます。このシミュレーションにより、効率的な曲げ加工が保証されます。左右への移動が容易なようにツールを整列させることで、オペレーターは効率的に曲げ加工を行うことができます。ソフトウェアは、ツール交換を最小限に抑え、生産性を最大化する曲げ加工シーケンスの作成を支援します。
力と速度の調整
CNCプレスブレーキ加工において、正確な曲げ加工を実現するには、力と速度の調整が不可欠です。これらのパラメータは、材料特性の変化に合わせて調整し、安定した結果を確保する必要があります。力と速度の調整に関する重要な考慮事項は以下のとおりです。
- CNCプレスブレーキは、材料の厚さ、硬度、成形性の変化に対応するため、曲げ加工パラメータをリアルタイムで調整できます。
- この適応性により、材料特性が異なっていても、すべての曲げ加工が必要な仕様を満たすことが保証されます。
- プレスブレーキによる圧力を調整することは、特に特性の異なる材料を扱う場合、均一な曲げ加工を実現するために非常に重要です。
- 高度なプレスブレーキは、圧力をリアルタイムで自動調整できるため、材料の全長にわたって均一な曲げ加工が可能になります。
これらの曲げ加工技術に注力することで、オペレーターはCNCプレスブレーキの最適化を大幅に向上させ、優れた生産品質を実現できる。
パフォーマンスに関する環境配慮
温度制御
CNCプレスブレーキの精度を維持するには、温度制御が不可欠です。温度の変動は金属の特性を変化させ、曲げ加工中に変形を引き起こす可能性があります。また、温度変化は材料の膨張や収縮を引き起こし、寸法誤差につながることもあります。これらの問題を軽減するために、オペレーターは推奨温度範囲である15℃~27℃(60°F~80°F)、湿度約50%を維持する必要があります。極端な環境下では、安定した性能を確保するために、特に温度制御に注意を払う必要があります。
振動最小化
振動はCNCプレスブレーキの精度と寿命に大きな影響を与える可能性があります。金属曲げ加工中の位置ずれは振動によって発生することが多く、精度低下や不良材料の増加につながります。研究によると、精度低下は最大0.1ミリメートルに達する可能性があり、これは精密産業においては非常に重要な問題です。振動を最小限に抑えるために、オペレーターは以下の対策を実施する必要があります。
- 工具ホルダーとワークピースの両方をしっかりと固定してください。
- 振動を吸収するために減衰技術を用いる。
- 工具経路を最適化して、ビビリ振動を引き起こすような急激な変化を避ける。
- 定期的なメンテナンスによって機械の剛性を維持してください。
振動の問題に対処することで、オペレーターはCNCプレスブレーキの最適化を向上させ、工具の摩耗や精度低下に伴うコストを削減できる。
清潔さとメンテナンス
CNCプレスブレーキの性能を維持するには、定期的な清掃とメンテナンスが不可欠です。清潔な環境は重要な部品の摩耗を防ぎ、機械の寿命を延ばします。また、破片による危険を軽減することで、作業場の安全性を向上させます。オペレーターは、潜在的な問題を早期に発見できるよう、体系的なメンテナンススケジュールに従う必要があります。主なメンテナンス手順は以下のとおりです。
- 摩耗、損傷、または位置ずれがないか目視検査を実施する。
- バックゲージなどの部品を定期的に校正する。
- 作業の精度を高く維持するために、清潔さを確保する。
清掃とメンテナンスを優先することで、オペレーターは最適な性能を実現し、CNCプレスブレーキの寿命を延ばすことができます。
CNCプレスブレーキのパラメータを最適化するには、オペレーターは次のようなベストプラクティスに従う必要があります。
| カテゴリ | ベストプラクティス |
|---|---|
| マシンのセットアップ | 製造元のガイドラインに従い、端材を用いて試運転を行ってください。 |
| プログラミングと制御 | プログラミングインターフェースと入力パラメータを正確に理解する。 |
| 作戦技術 | 曲げ加工の技術を習得し、適切な工具の取り扱いを実践する。 |
| 品質保証 | 検証には測定ツールを使用し、プロセス全体を通して品質チェックを実施する。 |
精度を維持するためには、定期的なメンテナンスが不可欠です。日々の点検と校正は、小さな問題が深刻化するのを防ぐのに役立ちます。オペレーターは、性能を向上させ、優れた生産品質を実現するために、ここで説明した戦略を実施する必要があります。
よくある質問
CNCプレスブレーキの理想的な動作温度範囲はどれくらいですか?
最適な性能を発揮するための理想的な温度範囲は、華氏60度から80度(摂氏15度から27度)です。
CNCプレスブレーキのキャリブレーションはどのくらいの頻度で行うべきですか?
オペレーターは、CNCプレスブレーキを定期的に、理想的には数ヶ月ごと、または一定期間使用した後に校正する必要があります。
板金曲げの精度に影響を与える要因は何ですか?
曲げ加工の精度は、材料の厚さ、工具の品質、および機械の校正に依存します。これらの要素の一貫性が非常に重要です。