


材料と機械設定がレーザー切断公差に与える影響
精度が成功を定義する レーザー切断で 板金加工業界調査によると、約90%の業務で±0.1mmの公差が達成されている。ミンリーメタル 500個のHVACブラケットを用いた事例研究。レーザー切断は再現性の高い精度を実現し、従来のプレス加工を凌駕する性能を発揮するとともに、要求の厳しい用途においても信頼性の高い結果を保証します。
主なポイント
- レーザー出力に合わせて適切な板金の種類と厚さを選択することで、正確な切断と±0.1mmの一貫した公差を実現できます。
- レーザーの出力、切断速度、焦点を慎重に設定し、熱と速度のバランスを取ることで、きれいな切断面と正確な寸法を確保します。
- レーザー加工機の切断精度を信頼性高く再現性のある状態に保つためには、定期的な校正、点検、品質管理を実施してください。
板金加工におけるレーザー切断の材料要因
板金タイプ
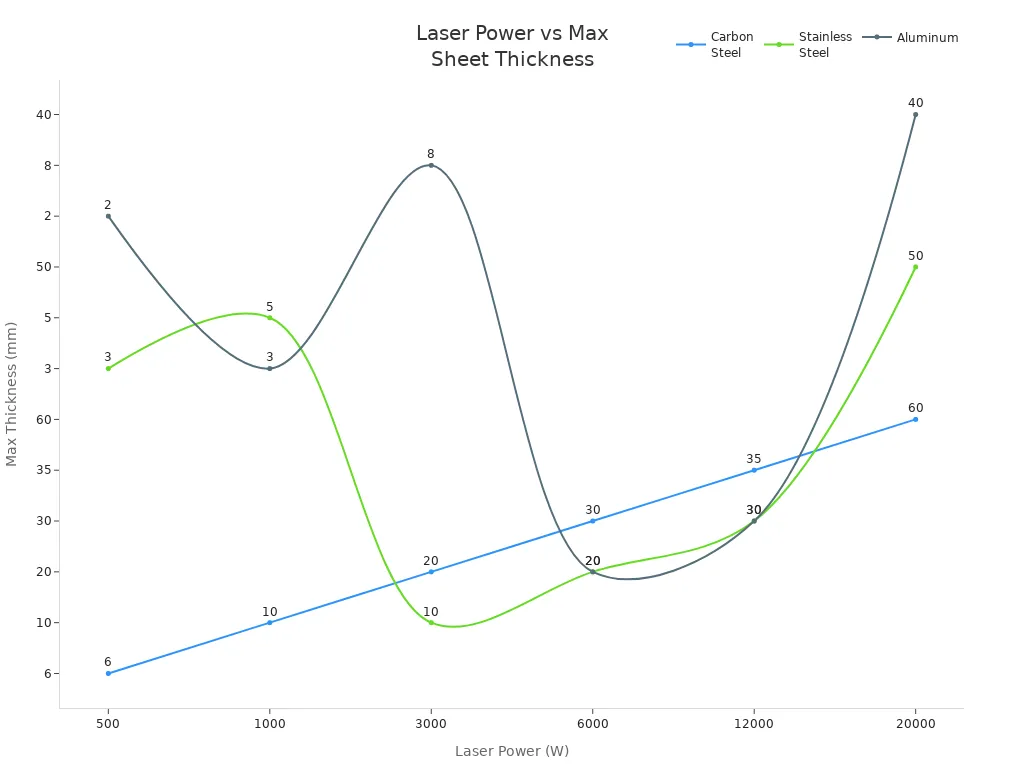
板金の種類は、レーザー切断時に達成可能な公差を決定する上で重要な役割を果たします。鋼、アルミニウム、ステンレス鋼などの異なる金属は、反射率、熱伝導率、表面平滑度などの独自の物理的特性を持っています。これらの特性は、レーザーが材料とどのように相互作用するかに影響を与え、切断精度に直接影響します。たとえば、ファイバーレーザー切断技術では、±0.1mmという厳しい公差を達成でき、追加の仕上げなしで非常に詳細な部品を作成できます。ただし、レーザー出力は板金の厚さと種類に合わせる必要があります。薄い金属(最大6mm)は少ない出力で済みますが、厚い金属は熱の蓄積を防ぎ品質を維持するために高い出力が必要です。適切な板金の種類を選択し、それに応じてレーザー設定を調整することで、レーザー切断において一貫した高精度の結果が保証されます。 板金加工。
厚みと平坦度
板金の厚さはレーザー切断精度に直接影響します。厚い材料は精度を維持するために高いレーザー出力と最適化されたパラメータを必要としますが、薄い板金は熱影響部を最小限に抑えながら、より細かく精密な切断を可能にします。以下の表は、材料の種類、厚さ、推奨レーザー出力、および精度への影響の関係をまとめたものです。
| 材質の種類 | 厚さ範囲(mm) | 推奨レーザー出力(W) | 精度への影響 |
|---|---|---|---|
| 薄い鋼板 | 0.5 - 6 | 1000 - 2000 | 熱の伝わりにくい部分を最小限に抑え、正確で綺麗な切断を実現します。 |
| 中型鋼板 | 4 - 12 | 2000 - 4000 | 最適化された設定で精度を維持 |
| 厚鋼板 | 13 - 20 | 4000 - 6000 | より深い貫通にはより高い出力が必要 |
| 薄いアルミ板 | 0.5 - 3 | 1000 - 2000 | 高精度、歪みが最小限 |
| 中型アルミニウム | 4 - 8 | 2000 - 4000 | 反射率が高いため、より高い電力が必要となる |
| 厚手のアルミニウム | 9 - 15 | 4000以上 | 高品質な切断には強力なレーザーが必要 |
| 薄型ステンレス鋼 | 0.5 - 3 | 1000 - 2000 | 精密なカットが可能 |
| 中級ステンレス鋼 | 4 - 8 | 2000 - 4000 | きれいで滑らかなカット |
| 厚手のステンレス鋼 | 9 - 20 | 4000 - 6000 | 適切な貫通力とエッジ品質 |
平面度も同様に重要です。わずかな波打ちや反りでもレーザーの焦点がずれて寸法精度が損なわれる可能性があります。静電容量式高さセンサーはわずかな高さの変化に対応できますが、過度の反りはその限界を超え、切断品質の低下や切断速度の低下につながります。圧延や冷却による内部応力によって、切断中または切断後に部品が変形することがあります。オペレーターはこれらの問題に対処するためにプロセスを遅くすることが多く、コストが増加します。適切な平坦化装置と応力除去方法により平面度を維持し、レーザー切断の精度と効率性を確保できます。 板金加工。
ヒント: 平面度が高いと、シートが単一平面上に配置されるため、レーザービームの焦点と位置が一定に保たれます。平面度が低いと、切断幅のばらつき、位置ずれ、再現性の低下につながります。
表面品質とコーティング
表面品質、特に平滑性は、レーザー切断の精度に直接影響します。表面が滑らかであればあるほど、レーザーはより正確に切断でき、多くの場合、平均粗さ(Ra)は約0.1μmに達します。この高い平滑性により、通常±0.10mm程度の厳しい公差が実現します。しかし、コーティングや熱処理、塗装、保護層などの表面処理は、材料のレーザーエネルギー吸収特性を変化させる可能性があります。これらの処理は耐食性を向上させる一方で、表面吸収や熱特性に影響を与えることで切断特性を変化させる可能性もあります。結果として、コーティングは切断部品の寸法精度と表面仕上げの両方に影響を与える可能性があります。オペレーターは、所望の公差が確実に達成されるように、プロセスを設定する際にこれらの要因を考慮する必要があります。
反射率と熱伝導率
反射率と熱伝導率は、レーザー切断の精度に大きな影響を与える2つの材料特性です。
- アルミニウム、銅、真鍮などの反射率の高い金属はレーザーエネルギーの吸収率が低いため、切断効率と精度が低下する。
- 高い反射率はレーザーエネルギーを光学系に反射させてしまう可能性があり、機器の損傷や実効出力の低下につながる恐れがある。
- 表面が滑らかで抵抗率が低いほど反射率が高まり、精密な切断がより困難になる。
- 波長が短い(約1.07μm)ファイバーレーザーは、反射性の高い金属における吸収率を向上させ、切断品質を高める。
- アルミニウムを黒くするなどのコーティングを施すことで、反射率が低下し、レーザー光の吸収率が向上する。
- 切断条件を最適化し、窒素や酸素などの補助ガスを使用することで、反射率を管理し、光学部品を保護することができます。
熱伝導率も重要な役割を果たします。アルミニウムなどの熱伝導率の高い材料は、切断領域から熱を素早く伝導します。そのため、ドロスや熱膨張などの欠陥を避けるためには、より多くのエネルギーと慎重なパラメータ調整が必要となります。一方、熱伝導率の低い材料は、切断端付近に熱が集中するため、適切に管理しないと反りやひび割れが発生する可能性があります。ビームの焦点、切断速度、アシストガス流量を調整することで、熱分布を制御し、きれいで精密な切断を実現できます。
注記: 反射率と熱伝導率の両方を理解することで、オペレーターは適切なレーザー設定を選択し、一貫した高品質の結果を得ることができます。
±0.1mmの公差を実現するための機械設定
レーザー出力と切断速度
レーザー出力と切断速度は、レーザー切断における精度の根幹を成す。 板金加工オペレーターは、厳しい公差を達成するために適切な組み合わせを選択する必要があります。レーザー出力は、機械が切断できる材料の厚さを決定し、切断幅、表面仕上げ、および熱影響部のサイズに影響を与えます。切断速度は、切断面の品質と欠陥のリスクに影響します。
- ファイバーレーザーの出力は500ワットから数キロワットまで様々です。1kWのレーザーは最大12mm厚の炭素鋼を切断でき、4kWのレーザーは最大25mm厚の軟鋼を切断できます。
- ±0.1mmの公差を維持するための一般的な切断速度は、材料と厚さによって異なりますが、毎分10~20メートルです。
- レーザー出力が高いほど厚い材料を切断できるが、速度とのバランスが取れていない場合、過溶融や熱影響部の拡大のリスクが高まる。
- 切断速度が速すぎると、切削が不完全になったり、火花が発生したり、切断面の品質が低下したりする可能性があります。逆に速度が遅すぎると、溶融しすぎたり、切断幅が広くなったり、焦げ付きがひどくなったりします。
| 切断方法 | 標準許容範囲(mm) |
|---|---|
| レーザー切断 | ±0.05~±0.1 |
| ウォータージェット切断 | ±0.03~±0.08 |
| プラズマ切断 | ±0.5~±1.5 |
| 機械式せん断 | ±0.1~±0.5 |
レーザーカット 板金加工 これらのパラメータのバランスを取ることで、厳しい公差を実現します。オペレーターは、安定した高品質な切断を確保するために、適切な焦点と補助ガス圧を維持する必要があります。この綿密な制御により、熱の影響を最小限に抑え、部品寸法の正確な再現を保証します。
ヒント: 欠陥を回避し、精度を維持するために、材料の厚さと種類に応じてレーザーの出力と速度を常に調整してください。
焦点とビーム品質
レーザービームの焦点は、切断精度において極めて重要な役割を果たします。レンズとミラーによってレーザー光は小さな高強度スポットに集束されます。この集束されたエネルギーは、接触点において金属を溶融または蒸発させ、きれいで細い切断面を作り出します。適切な焦点合わせは、切断幅を最小限に抑え、滑らかな切断面を実現します。焦点がずれると、切断幅が広くなり、粗くなり、精度が低下します。
実験的研究によると、特に薄板金属の場合、焦点をレンズの公称焦点距離に合わせると、最も狭い切断幅が得られることが示されています。厚い材料の場合、最適な焦点位置が変化する可能性があるため、作業者はそれに応じて調整する必要があります。集束ビームの強度と位置は、縞模様や表面粗さなどの表面品質にも影響を与えます。
ビーム品質は、ビーム品質係数(M²)で測定され、レーザーがどれだけ正確に集束できるかを決定します。M²値が低いほど、ビーム品質が優れていることを意味します。ビーム品質が高いと、次のような利点があります。
- より小さく、より集中的な照射箇所で、精密な切断が可能。
- 最小限の切断幅と熱影響部。
- 品質を損なうことなく、より速い切断速度を実現。
- エッジがより鮮明になり、後処理の必要性が軽減されます。
- 異なる材料厚さにおいても一貫した性能を発揮します。
レーザー切断において±0.1mmの公差を達成するには、適切なシステム設計と定期的なアライメントによって高いビーム品質を維持することが不可欠です。 板金加工。
制御システムの精度
最新のレーザー切断機は、高度な制御システムによって厳密な公差を実現・維持しています。これらのシステムは、レーザービームの焦点、出力、切断速度、ヘッド位置を高精度で制御します。自動センサーと高品質の光学系により、材料の厚みや平面度のばらつきを補正し、寸法誤差や熱による歪みを低減します。
精密制御システムの主な特徴は以下のとおりです。
- 材料のばらつきに対応するためのリアルタイム監視と自動高さ調整機能。
- 切削経路を最適化し、不要な動きや熱負荷を最小限に抑える高度なソフトウェアツール。
- ビーム品質と位置合わせを一定に保つ自動センサー。
- ロボットによるマテリアルハンドリング、動的パラメータ調整、および予知保全のための自動化とAIの統合。
人工知能の活用により、材料特性に基づいた切断パラメータのリアルタイム最適化が可能になりました。この適応性によって切断品質が向上し、エラーが削減されます。また、AIを活用した予知保全により機械の状態を監視し、故障を未然に防ぎ、最高の効率性を確保します。
注記: 一貫した制御システムの精度により、複雑なデザインであっても、±0.1mm以内の再現性のある均一な切断が可能になります。
保守および校正
レーザー切断作業において高い精度を維持するには、定期的なメンテナンスと校正が不可欠です。どんなに優れた機械でも、適切な手入れを怠ると精度が低下します。オペレーターは、位置ずれ、部品の摩耗、システムエラーを防ぐために、厳格なメンテナンススケジュールに従う必要があります。
| メンテナンス面 | 推奨頻度 |
|---|---|
| ビームアライメント | 特に形状が異なる場合は、頻繁に位置合わせを行う必要があります。±0.01mmの精度で位置合わせツールを使用してください。 |
| ソフトウェアのアップデートとキャリブレーション | 定期的な校正。3ヶ月ごとにアップデートを確認してください。 |
| 潤滑 | ガイドとネジは50~100稼働時間ごとに潤滑してください。 |
| フィルター交換 | エアフィルターは200時間ごと、または推奨される頻度で交換してください。 |
| 電気検査 | 6ヶ月ごとに目視検査と機能テストを実施 |
効果的なメンテナンス方法には以下が含まれます。
- 適切な洗浄液と糸くずの出ない布を使用して、光学部品(鏡とレンズ)を点検・清掃してください。
- チラーの性能を監視し、不純物の混入を防ぐために脱イオン水を使用してください。
- エアフィルターを交換し、排気システムに詰まりがないか確認してください。
- レーザーの位置合わせは、製造元の指示に従って定期的に行ってください。
- ソフトウェアとファームウェアは常に最新の状態に保ってください。
- 高度な問題を検知し対処するために、専門業者によるメンテナンスを定期的に実施してください。
オペレーターは、詳細なメンテナンス記録を保持し、問題の早期発見のために機械ログを監視する必要があります。これらの手順により、レーザー切断が確実に行われます。 板金加工 ±0.1mmの公差基準を常に満たしています。
一貫した精度を実現するための実践的な戦略
材料選定のベストプラクティス
レーザー切断における精度を確保するには、適切な材料の選択が不可欠です。オペレーターは、以下のいくつかの要素を考慮する必要があります。
- プロジェクトのニーズに基づいて金属の種類を選択してください。ステンレス鋼、アルミニウム、真鍮、銅にはそれぞれ、高精度な作業に適した推奨厚さ範囲があります。
- 材料の厚さを機械の性能に合わせてください。厚い金属はより高いレーザー出力を必要とし、精度が低下する可能性があります。
- レーザー出力は材料の厚さに合わせて調整してください。厚い板材の場合は、きれいな切断面を維持するために、より高い出力が必要です。
- プロジェクトの要件を評価してください。構造部品には厚めの材料が必要になる場合があり、複雑なデザインには薄めの板材が適している場合があります。
- 希望する仕上がりを考慮に入れてください。薄い素材は一般的にエッジが滑らかになり、後処理も少なくて済みます。
- 耐久性とディテールのバランスを取るため、厚みの異なる試作品。
- 特定の用途に最適な選択肢を見つけるには、専門家にご相談ください。
±0.1mmの公差を達成するには、オペレーターは均一な組成と適切な厚さ(理想的には最大2.0mm)の材料を選択する必要があります。材料の種類ごとにレーザー出力と切断速度を調整することで、さらに精度が向上します。
機械設定の最適化
精密な機械設定により、レーザー切断で一貫した結果が得られます。 板金加工主な手順は以下のとおりです。
- 正確な位置決めのために、レーザー発生器とモーションシステムを校正してください。
- 冷却システム、ガスシステム、電気システムを適切に維持管理し、性能低下を防いでください。
- 材料と厚さに応じて、切断パラメータ(出力、速度、ノズルタイプ、ガス圧)を調整してください。
- 高度な設計ソフトウェアを使用して、インテリジェントなネスティングと正確な切断パスを実現してください。
- オペレーターに対し、最適な作業手順と機械の特性に関する研修を実施する。
- 機械を定期的に点検し、品質管理ツールを使用して問題を早期に発見してください。
自動化ツールとシミュレーションソフトウェアは、エラーの予測と防止に役立ち、定期的な検査によって機械は必要な許容範囲内に維持されます。
品質管理および検査方法
品質管理では、各部品が厳格な基準を満たしていることを確認します。効果的な方法には以下が含まれます。
- 簡単な確認には、ノギスとマイクロメーターを使用してください。
- 重要な寸法については、三次元測定機(CMM)を使用する。
- 迅速なプロファイル検証には、光学比較器または2Dビジョンシステムを適用してください。
- 大量生産向けに専用の計測器を導入する。
| 検査ツール | 標準精度 | 最適な使用例 |
|---|---|---|
| ノギス/マイクロメーター | ±0.02mm~±0.05mm | 日常点検 |
| CMM | ≤±0.005mm | 複雑で重要な側面 |
| 光学コンパレータ/2D | ±0.01mm~±0.02mm | 迅速な輪郭およびプロファイル検査 |
| 専用ゲージ | 様々 | 大規模生産における合否判定 |
定期的な検査や3Dスキャンなどの先進技術は、微細な欠陥を検出し、厳密な公差を維持するのに役立ちます。
±0.1mmの公差を一定に保つには、材料の選定と機械の設定を適切に行うことが重要です。
製造業者は、機器の校正、品質検査、レーザー出力と材料の厚さのマッチングを行うことで、信頼性の高い結果を得ています。
以下の表は、精度を高めるための重要な実践方法をまとめたものです。
| 練習する | 利点 |
|---|---|
| 定期的な校正 | ばらつきを減らす |
| 継続的な検査 | 欠陥を早期に検出する |
| 材料と機械のマッチング | 再現性の高い精度を保証します |
よくある質問
レーザー切断において±0.1mmの公差を達成するために最も重要な要素は何ですか?
作業者は、材料の特性と機械の設定を一致させる必要があります。一貫した校正と適切な材料選定により、高い精度が確保されます。
最適な結果を得るためには、オペレーターはレーザー切断機をどのくらいの頻度で校正すべきでしょうか?
オペレーターは毎月機械の校正を行うべきです。頻繁な校正は精度を維持し、寸法誤差を防ぎます。
コーティングや塗装を施した板金は、レーザー切断の精度に影響を与えることがありますか?
| コーティングの種類 | 耐性への影響 |
|---|---|
| 塗装済み | 精度が低下する可能性があります |
| メッキ | 吸収率を変えることができる |
| ベアメタル | 最高の精度を提供します |